

直接采购通用配件,是许多项目在规划混炼线时压缩前期投资的常见做法。但利拿实业在服务千余家客户的20年经验中发现,这种做法恰恰是导致后期工艺波动、频繁停机、运维成本失控的根源之一。对于锂电、先进陶瓷等新材料产线,啮合机的转子、密封件、耐磨板等核心配件,其选型必须与材料特性、工艺窗口和产能目标深度绑定,而非简单的尺寸匹配。
啮合机在新材料领域的应用,核心矛盾在于工艺的精细控制与配件的耐受力。以锂电正负极材料混炼为例,其浆料对剪切速率和温度极其敏感。若转子选型仅考虑通用功率与转速,而忽略了其流道设计对物料分散均匀性的影响,极易导致批次间性能差异。在江门,我们曾协助客户分析过类似案例:使用标准转子混炼陶瓷粉末,因局部剪切过热导致粉体烧结,合格率长期低于85%。
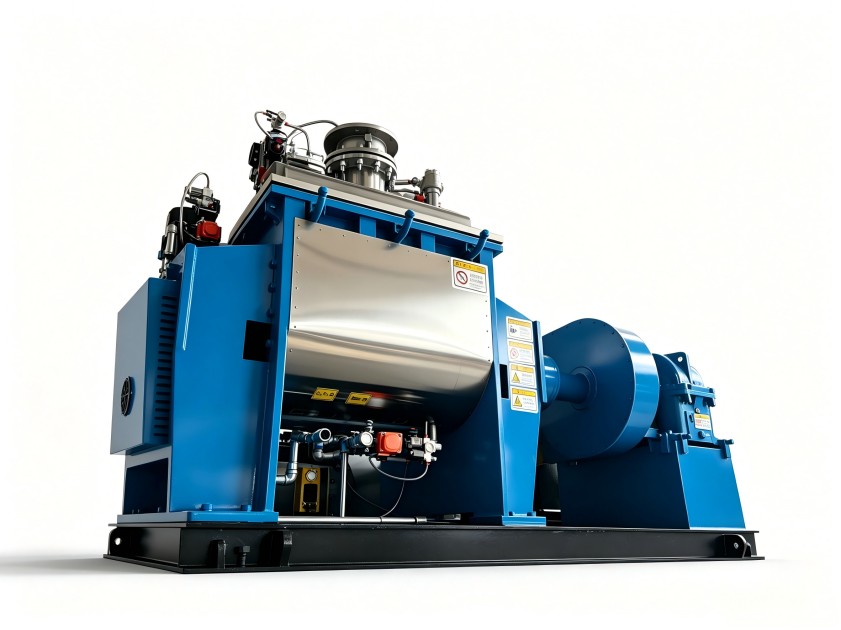
这里的适配逻辑是:先明确材料的剪切敏感性、腐蚀性、磨耗性及温度上限,再反推转子材质(如是否需特种合金钢)、棱峰角度、密封结构(耐腐蚀性)等配件参数。对于石墨烯等纳米材料的分散,转子表面光洁度甚至需要达到镜面级别,以减少挂料和污染。脱离工艺谈配件,是规划初期最大的隐性风险。
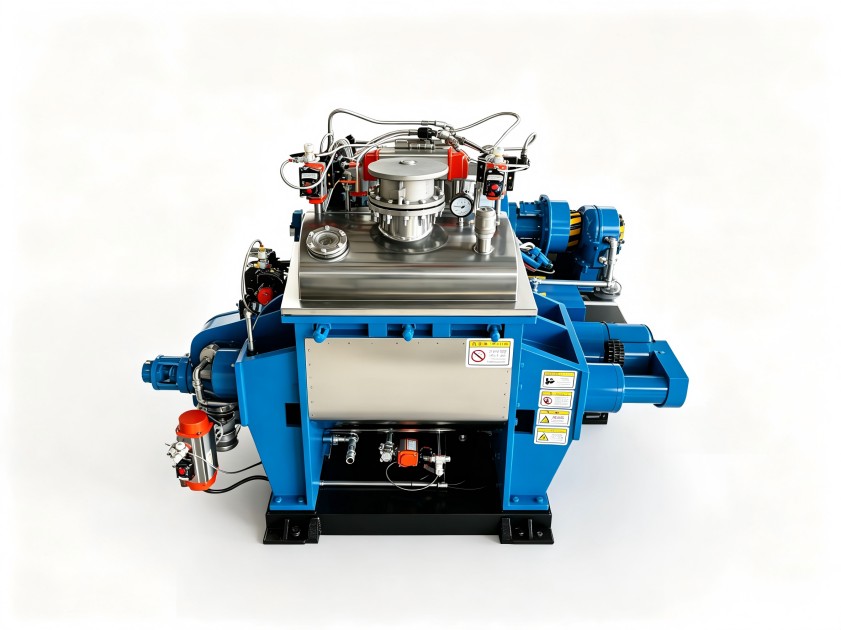
一个常被忽略的算账方式是全生命周期成本。廉价的通用配件或许采购成本低30%,但其带来的后果可能包括:
在整厂规划中,尤其在江门这类对供应链时效性要求高的区域,配件选型必须纳入“可获得性”与“响应速度”评估。选择与整线供应商深度绑定的定制化配件方案,虽然初期投入稍高,但能获得原厂技术匹配、快速响应备件及远程诊断支持,长期来看运维总成本往往更低,也更可控。这要求项目方在规划阶段,就将配件储备与售后网络作为决策维度之一。
规划一条高效稳定的混炼线,设备是骨架,工艺是灵魂,而配件则是连接二者的关节。以下是基于利拿实业众多整厂项目经验总结的关键避坑点:
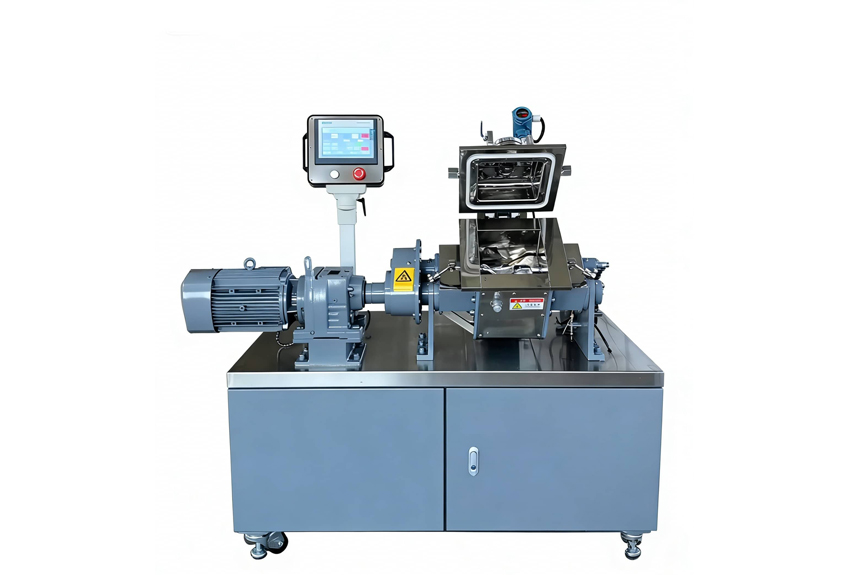
误区一:追求单一配件“高性能”,忽视系统匹配。
例如,为追求耐磨性选用超高硬度材质的耐磨板,却未考虑其与转子端面的配合公差及热膨胀系数差异,在高温长时间运行后可能引发异常磨损或漏料。正确的逻辑是,将啮合机视为一个系统,配件选型需在耐磨、耐温、密封、导热等性能间取得平衡,并与主机设计参数(如间隙、压力)协同验证。
误区二:仅按设备型号目录选型,脱离实际产能与材料。
设备厂家提供的标准配件清单通常基于常规工况。如果您的产能规划是24小时连续生产,或混炼的材料具有强腐蚀性(如某些锂电电解液残留物),那么标准密封件和轴承的寿命将大打折扣。必须根据您的最大设计产能、材料腐蚀性等级,向上选择更高一个档次的配件材质或结构。在江门进行项目规划时,与方案提供商进行深入的工况沟通至关重要。
方案边界提示: 本文探讨的配件选型逻辑,主要适用于新建产线或全面升级改造的项目,对于存量设备的零星替换或应急维修,需结合设备现状具体分析。对于年产能低于1000吨的小型研发线或间歇性生产场景,可适度简化选型复杂度,但核心工艺适配原则不变。
面对复杂的选型决策,拥有自研设备能力与深厚工艺积累的整厂方案商,其核心价值在于能将风险前置。利拿实业的做法是,在项目前期通过实验室配方测试,获取材料的基础工艺数据,进而推演出核心配件(如转子)的优化型线;在整线设计时,即同步完成配件材质、精度等级及备用策略的规划,并写入交付标准。这确保了从单机到整线、从工艺到配件的无缝匹配,避免了后期“打补丁”式的改造。
最终,一个成功的啮合机配件选型方案,输出的不仅是一份配件清单,更是一套与您的材料、工艺、产能及长期运营目标相匹配的稳定生产保障体系。
如需结合您的具体材料特性、产能规划与长期运维目标,获取针对性的整线配置与配件选型方案,可与利拿实业方案团队进一步沟通。

 18046916153
