规划一条合格的先进陶瓷密炼产线,关键在于设备与工艺的深度匹配
先进陶瓷材料混炼,不是简单的物料混合。许多项目在规划初期就陷入误区——先比价格、选单机,再考虑工艺如何“将就”。结果往往是产线建成后批次稳定性差、材料损耗高达5%甚至更高,返工成本远超设备差价。正确的逻辑是反向的:先明确材料特性与工艺瓶颈,再据此设计整线配置。
一个高效的先进陶瓷密炼整厂方案,其核心价值在于通过设备、工艺、流程的有机整合,将理论配方稳定地转化为合格产品,并控制全周期运营成本。这要求规划者具备设备制造与工艺应用的双重知识背景。
材料特性是整线规划的起点,而非终点
先进陶瓷粉体(如氧化铝、氮化硅、碳化硅等)通常具有高硬度、高磨蚀性、对杂质敏感等特点。其混炼的核心目标不仅是均匀分散,更要避免金属污染、控制剪切热、确保粘合剂(通常是聚合物或树脂)的均匀包覆与后续脱脂工艺的兼容性。
- 污染控制是底线:混炼腔体、转子、内壁若存在金属杂质或磨损剥落,会直接导致陶瓷件烧结后产生缺陷。这是许多零散采购设备难以保障的痛点。解决方案在于核心部件的材料选择与加工精度,例如采用特殊合金材质、真空淬火工艺提升耐磨性,并确保毫米级的配合精度。
- 剪切热与工艺窗口:陶瓷浆料的粘度对温度极为敏感。常规密炼机若温控不精准,局部过热会导致粘合剂提前反应或分布不均,影响后续流延或注射成型。对于江门这样对工艺稳定性要求极高的生产基地,设备必须具备灵敏的温控系统和优化的转子构型,以拓宽稳定的工艺窗口。
忽视材料起点的规划,后续所有优化都可能是徒劳的。在江门这类项目的实际案例中,因设备选型不当导致的材料批次报废,其经济损失往往远超选择一台更适配设备的前期投入。
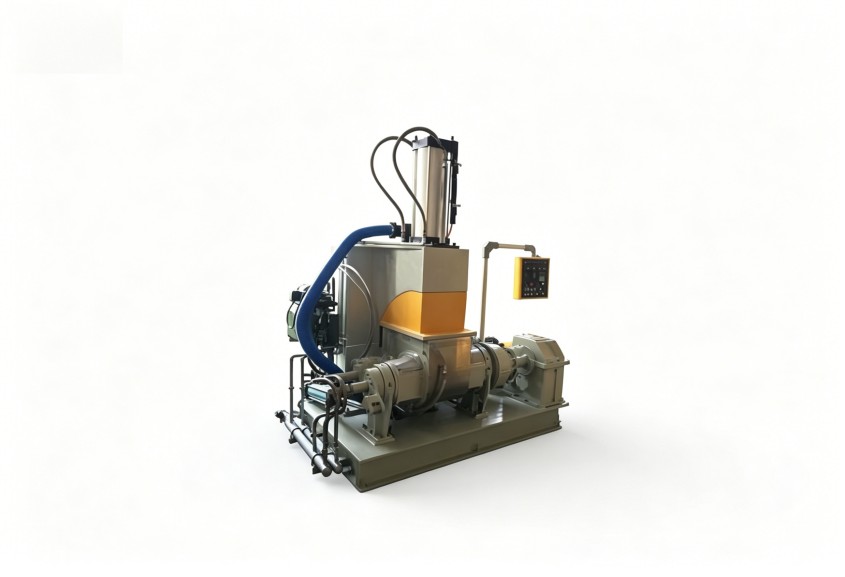
整线逻辑设计:从单机性能到系统效率
密炼机是核心,但绝非全部。一条完整的产线还包括上料计量系统、混炼主机、冷却或后续处理装置(如造粒、压片)、除尘与环保系统。这些单元必须作为一个整体来设计。
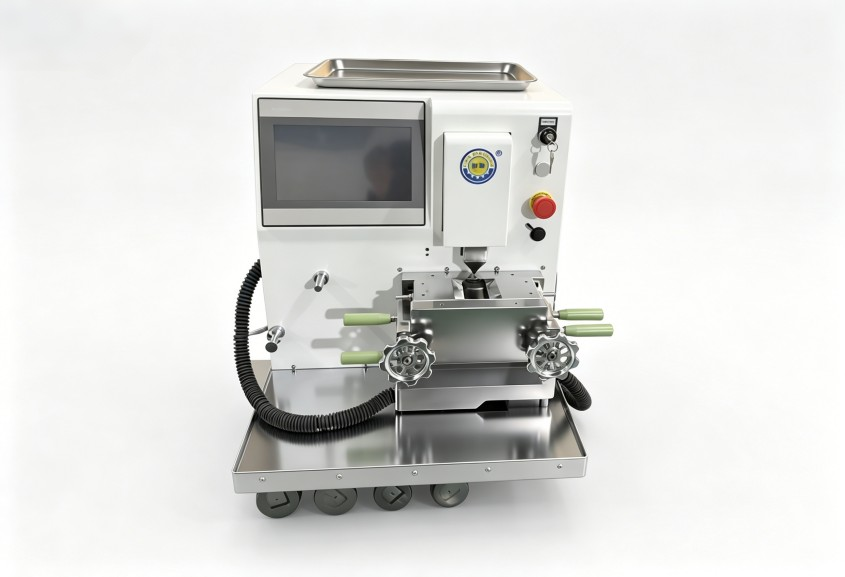
- 产能匹配的陷阱:规划年产500吨和5000吨的产线,其设备选型逻辑截然不同。小产能线可能侧重研发灵活性与批次一致性;大产能线则必须考虑自动化上下料、连续生产与系统稳定性。一个常见错误是按峰值产能“顶格”选型,导致设备长期低负荷运行,能耗与折旧成本畸高。合理的做法是基于常态产能、预留适度冗余进行配置。
- 自动化程度的权衡:自动化能减少人工、提升一致性,但也增加初期投资与后期维护复杂度。对于江门等生产基地,需要评估的是全生命周期的综合成本。例如,粉体自动计量与输送系统能极大减少粉尘污染和称量误差,这对保证陶瓷材料纯度至关重要,其价值可能远高于节省的人工成本。
- 环保合规前置:陶瓷混炼产生的粉尘是环评重点。整厂规划时必须将除尘、降噪、挥发性有机物处理等环保设备的空间、能耗、接口需求一并纳入。待厂房建成后再“打补丁”,往往面临空间不足、改造困难、成本激增的问题。在江门等区域,提前了解并适配本地环保要求是项目顺利投产的前提。
基于利拿实业服务千余家客户的经验,我们观察到,成功的整厂项目都遵循“系统最优”而非“单机最贵”的原则。将各环节的物料流转、能耗节点、质量控制点打通设计,才能实现真正的效率提升。
投产周期与成本:被忽略的隐性因素
许多客户只关注设备报价,却忽略了时间成本与长期运维成本。一个交钥匙整厂方案的价值,很大一部分体现在对项目总周期和总拥有成本的控制上。
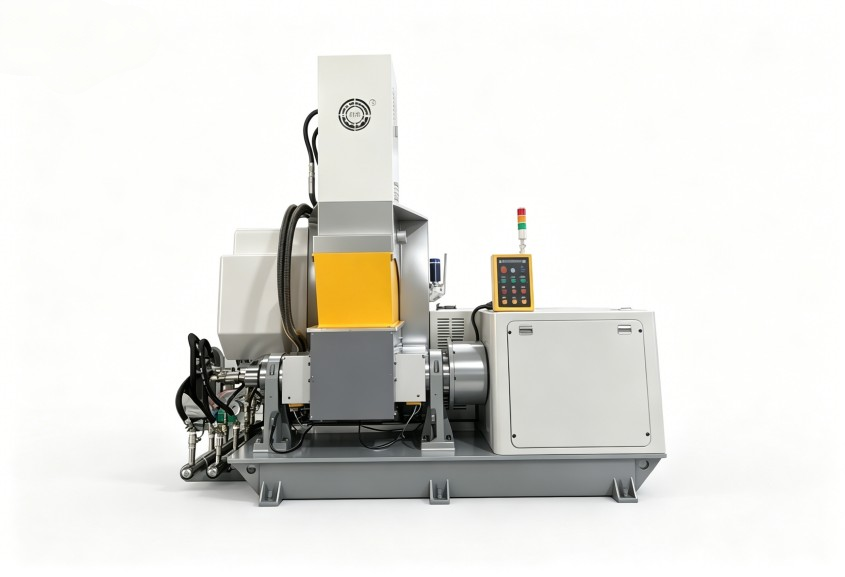
- 工期逻辑:从基础施工、设备进场、安装调试到工艺配方验证、人员培训,各环节需紧密衔接。缺乏经验的项目方容易低估工艺调试与试产优化的时间。经验丰富的供应商能提供详尽的进度管控表,并利用成熟的工艺数据库缩短试错过程。例如,结合材料特性预调工艺参数,可能将试产周期从2-3个月压缩至1个月内。
- 长期运维成本:设备耐用性、备件价格与获取便利性、能耗水平、故障率共同决定了长期成本。选择核心部件自研自产、拥有全国服务网点的供应商,能确保备件供应稳定与快速响应。对于江门等生产基地而言,生产线停机的损失巨大,因此售后支持的可靠性与时效性是关键决策因素。
方案边界与核心建议
本规划思路主要适用于新建或扩建先进陶瓷材料混炼产线的项目,年产能通常在百吨至数千吨级。对于极小批量的研发型实验室,配置逻辑需更侧重灵活性与可变性。
一个关键的避坑点:切勿将不同供应商的单机设备简单拼凑成线。缺乏统一的控制逻辑和工艺衔接设计,会导致接口不畅、数据孤岛、责任扯皮。一旦出现问题,设备商之间容易相互推诿,最终由用户承担生产损失。
规划的本质是预见问题并前置解决。对于江门正在考虑产线升级或新建的决策者,建议首先内部明确材料配方特性、目标产能、质量标准和投资预算范围,然后寻找具备整厂交付能力和陶瓷材料工艺经验的合作伙伴进行深度技术交流。
如需获取针对性的新材料工艺适配方案与整线配置建议,可联系利拿实业技术团队。



 18046916153
