橡塑混炼整厂规划:如何避免产能、工艺与设备的不匹配?
直接采购单机设备再凑成一条产线,是许多新建或升级项目初期最直观的想法,但这常常导致产能虚标、工艺瓶颈或自动化孤岛。橡塑混炼的整厂规划,核心不是简单罗列设备清单,而是先让“产能量纲”、“工艺逻辑”和“设备选型”这三个齿轮精密咬合。这直接决定了项目投资的ROI和后期生产的柔性。
整厂规划的逻辑起点:从最终产品需求倒推配置
启动一个混炼整厂项目,首要任务是明确“最终要做什么”以及“要做到多大”。一个常见的误区是只看理论年产能,而忽略了生产批次、物料切换频率、材料本身的特性对产线节拍的实际影响。例如,在江门服务于锂电正负极材料浆料混炼的项目,对批次均一性、洁净度和升温控制的要求,与江门地区传统的鞋材热熔胶混炼项目,其工艺路径和设备配置逻辑有本质差异。
因此,规划的第一步是锁定核心需求:
- 材料配方与特性:是常规橡塑,还是含陶瓷粉末、石墨烯、导电剂等对剪切和温度敏感的新材料?这决定了密炼机转子构型、冷却效率和密封等级。
- 目标产能与批次:是追求单班稳定产出数百公斤的研发线,还是需要三班倒、日产数十吨的规模化产线?这决定了主机规格、上下辅机配套能力和自动化程度。
- 工艺环境要求:是否需要无尘车间?对噪音、粉尘、VOCs排放的合规标准是什么?这直接影响厂房布局和环保设备选型。
整线配置的关键维度:不止一台密炼机
整条混炼线的效能,由最薄弱的环节决定。规划中需要系统考量以下几个模块的协同性,尤其在针对江门等地的环评要求日趋严格时,环保模块的提前规划尤为重要。
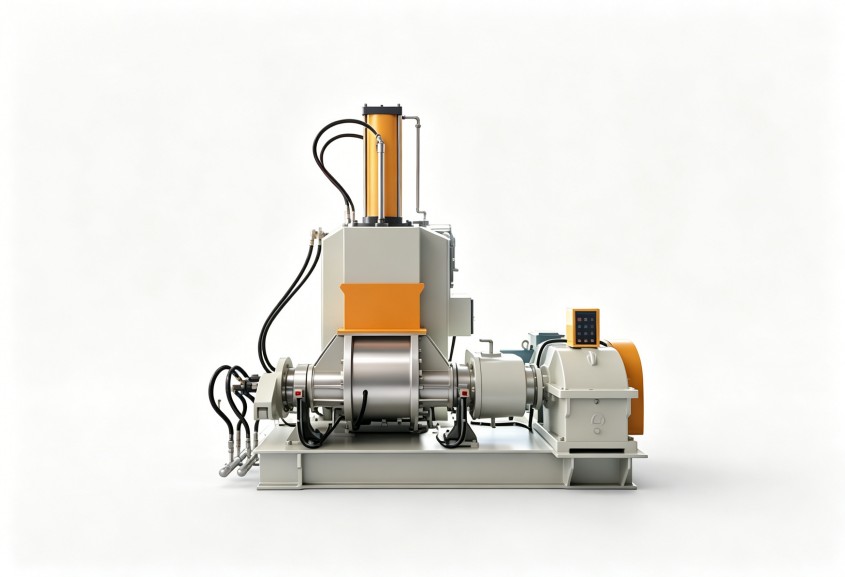
- 核心主机选型:这是密炼机设备厂家推荐时技术实力的试金石。需要根据物料特性选择啮合型或剪切型转子,根据工艺要求确定温度控制精度和压力控制系统。一个被忽略的要点是,新材料的研发与小批量试产,往往需要工艺窗口更宽、参数可调范围更大的实验型密炼机先行验证,而不是直接照搬大生产设备。
- 上下辅机配套:精准的自动配料、称重、投料系统是保证批次稳定的前提;高效的开炼、压片或挤出造粒机组是确保物料形态符合下一工序要求的关键。规划时要避免“大马拉小车”或“小马拉大车”,造成能源浪费或形成瓶颈。
- 环保与能耗系统:密炼过程产生的粉尘、油烟和冷却水循环处理必须前置规划。利拿实业在服务江门及全国多个地区的项目中发现,环保设备后期加装的成本远高于初期一体化设计,且可能因场地限制而无法实现最优效果。
- 自动化与控制层级:从单机手动到整线PLC集中控制,再到接入MES系统,自动化程度直接影响人工成本、数据追溯能力和产品一致性。规划时需要为未来可能的升级预留接口和空间。
不同产能规模下的方案差异与成本逻辑
不同体量的项目,其配置重点和成本结构截然不同。
- 研发与小试线(年产能<500吨):核心在于工艺验证的灵活性与数据采集的精确性。设备不必追求最大规格,但应具备良好的可调性和扩展性。成本更多体现在设备的工艺适应性和控制精度上。
- 中试与中小批量产线(年产能500-3000吨):在保证工艺稳定的基础上,开始强调生产效率和批次间的重现性。需要配置更完善的自动化上下料和过程监控系统。此时,密炼机设备厂家推荐是否具备成熟的整线集成经验尤为重要。
- 规模化量产线(年产能>3000吨):核心是可靠性、高效率和低单位成本。设备需要极高的耐用性和连续运行稳定性,辅以高度自动化的物流和智能化的能耗管理。投资重心从单机转向整个生产系统的优化。
规划避坑与落地建议:缩短投产周期的关键
基于20余年服务上千家客户的经验,我们总结出几个关键的避坑点:
- 切勿“设备先行,工艺后补”。先明确工艺路线和参数范围,再进行设备选型和招标,否则极易出现设备无法满足工艺要求,导致项目延期甚至推倒重来。
- 重视前期的配方与工艺测试。对于新材料项目,务必在设备采购前,利用设备厂家的实验中心进行充分的配方和工艺验证。这能最大程度规避量产风险,利拿实业为此配备了与日德专家共建的材料实验室。
- 清晰定义“交钥匙”的交付范围。与供应商明确,交付范围是否包含工艺设计、基础施工指导、安装调试、人员培训、环评辅助资料直至达标达产。模糊的交付边界是项目延期和扯皮的主因。
- 为运维和升级预留空间。考虑未来可能的产品迭代,在厂房高度、设备布局、管线预埋和电控容量上适当留有余地。同时,选择在江门及全国拥有健全服务网络、能提供终身平价备件和快速响应的供应商,是控制长期运维成本的基础。
整厂规划是一项系统工程,其成功落地依赖于对工艺的深刻理解、对设备的精准匹配以及对项目全生命周期的通盘考量。
如需结合您的产能规划、材料配方与投产目标评估整厂方案,可与利拿实业方案团队进一步沟通。



 18046916153
