

橡胶密封件的制造,对尺寸精度有着近乎苛刻的要求。微米级的厚度偏差,就可能导致密封失效,引发泄漏。当您的生产线在使用立式硫化机加工O型圈、油封、垫片等产品时,反复出现厚度不均、尺寸稳定性差的问题,这不仅意味着更高的报废率,更可能让您的产品在江门等关键市场的竞争中处于劣势。许多生产管理者会首先怀疑胶料配方或操作工手法,但实践证明,设备本身的配置精度与工艺参数的适配性,往往是更根本的原因。本文将围绕立式硫化机处理橡胶密封件的核心场景,从热压板精度与温度均匀性、模具定位与保压系统响应两个维度展开分析,为您提供清晰的排查思路与优化方向,帮助您提升产品的尺寸一致性与批次稳定性。
橡胶密封件,特别是用于精密机械、汽车发动机或液压系统的部件,其硫化过程不仅仅是简单的加热加压。它要求硫化出的产品在三维空间上具备高度均一性,以承受复杂的压缩与形变。与加工一些对尺寸公差要求相对宽松的橡胶制品不同,密封件的生产将立式硫化机的性能短板暴露无遗。常见误区是将厚度不均简单归咎于“压力不够”或“时间不足”,而忽略了设备基础精度和热传导均匀性这类“内功”。
对于江门地区致力于提升产品竞争力的企业而言,理解这一点至关重要。立式硫化机在此类加工中的核心任务,是提供一个稳定、均匀、可精确控制的热压环境。任何在设备层面的微小偏差,都会在硫化后的产品上被成倍放大。这正是为什么同样的设备,处理普通橡胶块可能没有问题,一旦切换到高精度密封件,问题便接踵而至。我们首先要审视的,就是构成这个热压环境的“基石”——热压板系统。
热压板是立式硫化机直接与模具、胶料接触并进行传热传压的核心部件。它的状态直接决定了硫化质量的底线。
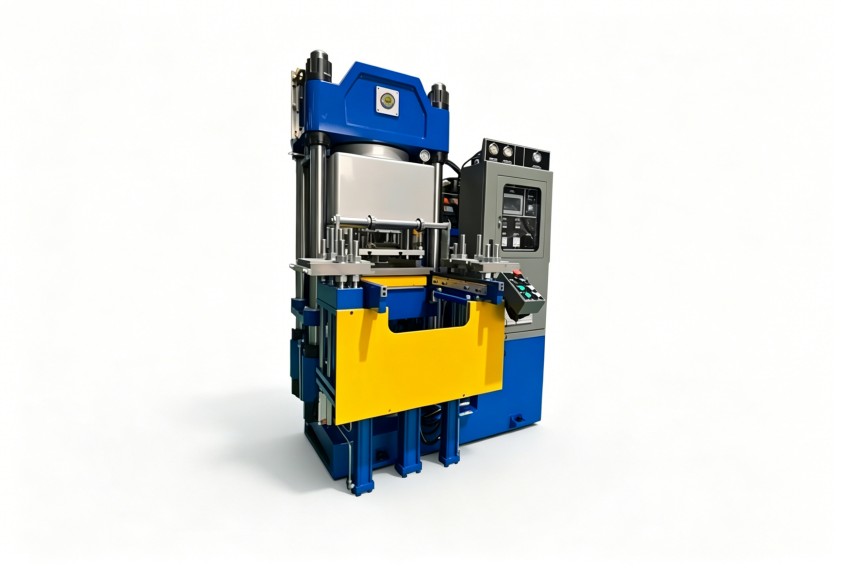
平行度是厚度均匀的物理基础
理论上,上下热压板应保持绝对平行,确保合模时压力均匀分布到模具的每一个角落。然而,长期使用、热应力变形或初始制造精度不足,都可能导致平行度超差。当平行度出现偏差时,即便设定压力再大,模具不同区域受到的实际压力也不均等。压力高的区域胶料填充致密,硫化充分,尺寸偏薄;压力低的区域则可能填充不足或欠硫,导致厚度偏厚且物理性能不一致。对于江门的客户,在设备选型或日常维护中,必须将热压板的平行度精度作为一项关键指标来考量。
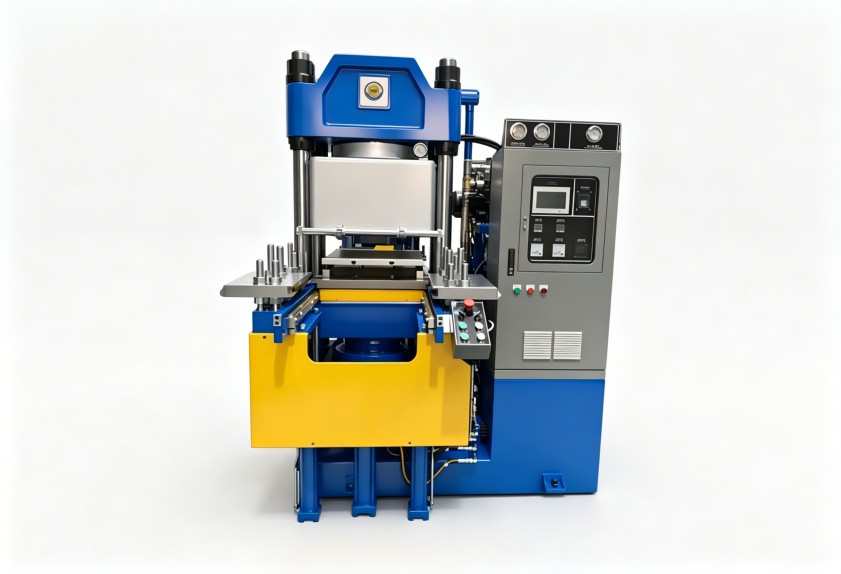
温度均匀性是硫化均一的能量保证
橡胶硫化是热化学反应,要求模具型腔各点温度尽可能一致。如果热压板自身存在“热区”和“冷区”,就会导致同一模产品中,不同位置的胶料处于不同的硫化阶段。温度高的部位可能已过硫,出现变薄、发脆;温度低的部位则可能欠硫,表现为厚度偏大、物理性能不达标。这种由温度不均导致的厚度差异,往往具有一定的重复性和规律性。改善热压板温度均匀性,涉及加热管的布局、热媒循环路径的设计以及保温措施,这些都是在设备设计阶段就需要精心规划的技术细节。
在保证了热压板这个“平台”的精度后,我们需要关注执行硫化动作的系统——如何精准地定位模具并稳定地保持压力。
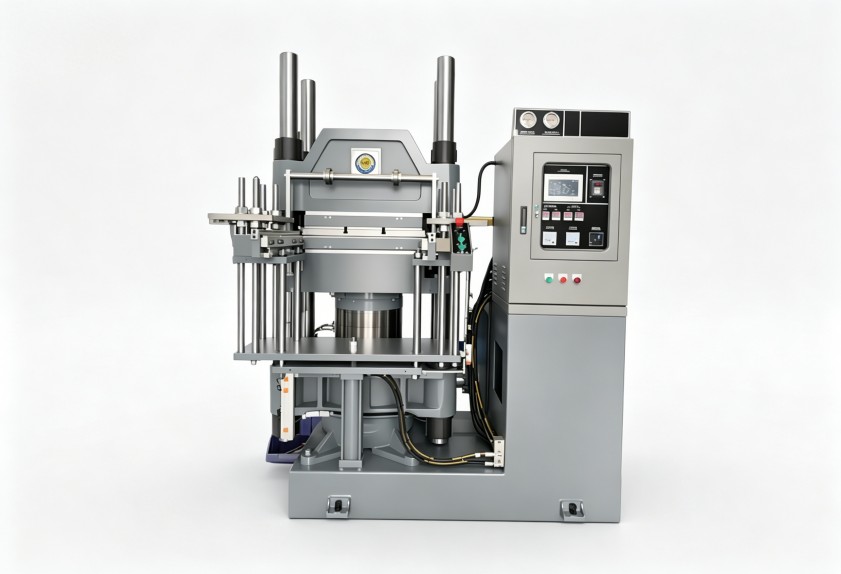
模具定位与对中机制
立式硫化机通常配备导柱导套来保证合模对中。如果导柱磨损、间隙过大,或模具本身定位销套配合不佳,就会导致每次合模时,上下模之间存在微小的错位。这种错位不仅可能直接压伤模具,更会导致型腔容积发生微小变化,使得胶料在非设计状态下流动与填充,最终成品出现不对称的厚度偏差。一个稳定可靠的定位系统,是确保每模产品一致性、减少随机误差的前提。
保压系统的稳定与响应速度
橡胶在硫化初期会因受热软化而产生流动性,需要压力将其紧紧压在型腔中,防止产生气泡并确保轮廓清晰。这就要求液压或气动保压系统能够快速响应,在合模后立即建立并稳定维持设定压力。如果系统存在内泄、压力波动或响应延迟,就会造成胶料在关键硫化初期阶段的“压力窗口期”内填充状态不一致,从而影响最终尺寸。这对于流动性不同的胶料(如高硬度与低硬度胶料)影响尤为显著。因此,一套密封良好、控制精确的保压系统,是高品质硫化不可或缺的组成部分。
针对上述分析,改善立式硫化机加工橡胶密封件的厚度均匀性,可以从以下几个方向着手:
选择一台设计精良、制造精密的立式硫化机,是从源头上为高质量生产打下基础。像利拿实业这样的设备提供商,其价值不仅在于提供硬件,更在于能基于对橡塑工艺的深刻理解,为客户在江门的生产线匹配真正适合其高精度加工需求的设备配置与初始工艺参数设定。
利拿实业可根据您的实际需求,提供全流程非标定制化的橡塑混炼成型解决方案。

 18046916153
