

在色母粒生产线上,挤出过程的稳定性直接决定了最终产品的着色力、批次一致性以及产线综合效率。许多生产主管在遇到频繁堵头、色差波动或设备异常磨损时,习惯性地归咎于配方或操作问题,却忽略了一个根本因素:挤出啮合机的核心配置是否真正匹配了色母粒高颜料填充、高剪切分散的特殊工艺要求。尤其在江门等色母粒产业集中的区域,不同企业面临的原料批次差异和订单快速切换的挑战,更考验设备的基础适应能力。本文将从转子结构设计与温控系统精度这两个常被低估的配置维度切入,为改善您的挤出稳定性提供清晰的排查与优化思路。
塑料挤出啮合机的核心混合功能,很大程度上由其转子构型决定。对于色母粒生产,目标是在最短的螺杆长度内,将高浓度的颜料或添加剂(有时高达30%-50%)均匀分散到载体树脂中,同时要避免局部过热导致载体降解或颜料变色。
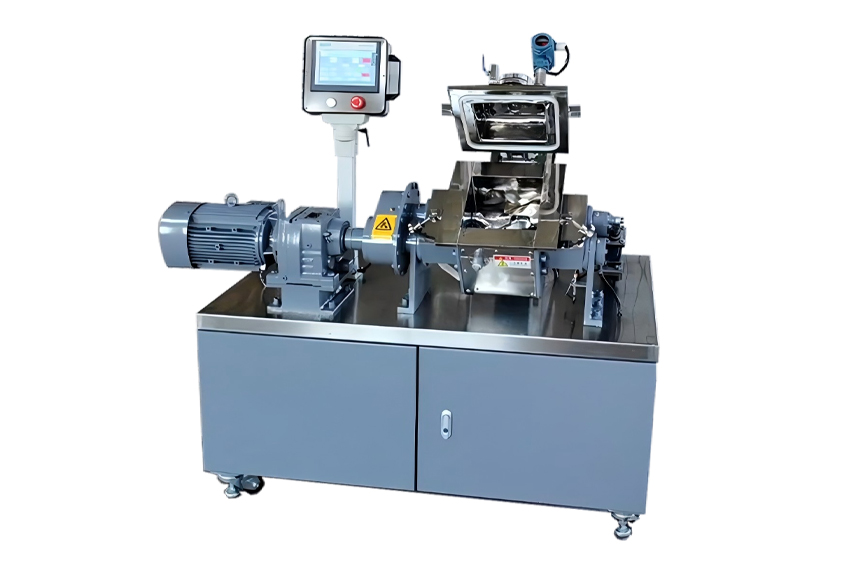
通用型啮合机转子设计可能更侧重于物料的输送和基础混合,而色母粒生产则需要更强的分散剪切能力。这里的关键配置差异在于转子的螺旋角、啮合区的几何形状以及表面的特殊处理。例如,增大螺旋角可以强化轴向输送,有助于快速通过物料,减少停留时间,但对分散的贡献有限;而优化的啮合区设计能创造更强的局部剪切场,更适合打碎颜料团聚体。在江门地区,若企业同时生产通用母粒和功能母粒,则更需要能兼顾输送效率与高分散需求的转子配置方案。
一种常见的误区是,为了追求分散效果,盲目选择剪切力最强的转子。这可能导致物料温升过快,尤其是对热敏性载体树脂(如某些PVC或EVA体系)造成损害。因此,“塑料挤出啮合机配置”的合理性,首先体现在能否根据您的具体色粉特性(如粒径、硬度、表面处理)和载体树脂的流变性能,在剪切强度与温控能力之间找到平衡点。这往往不是一个标准选项,而是需要在设备选型初期就明确的非标定制要点。
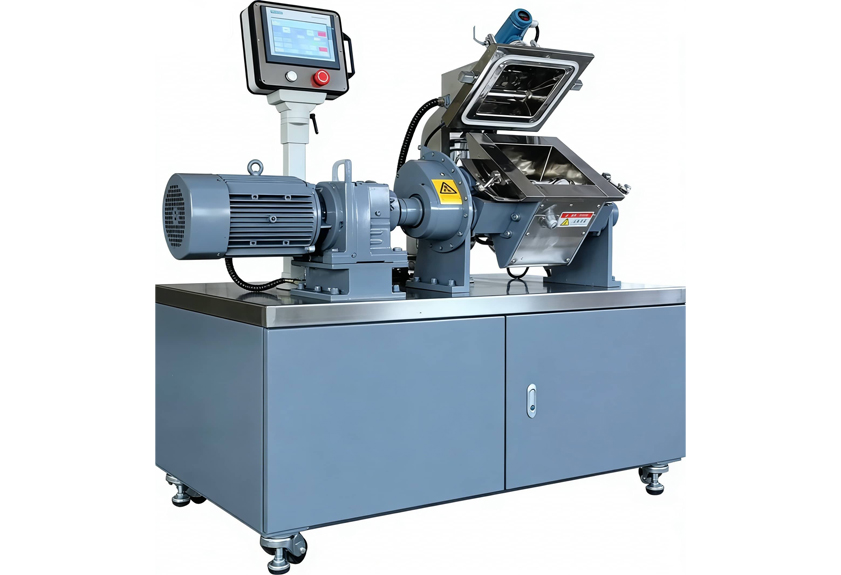
温度控制是啮合机配置中另一个决定性的,却常被简化为“加热功率”和“冷却能力”的技术环节。对于色母粒而言,温度波动不仅影响熔体粘度进而影响挤出压力,更会显著改变颜料的分散状态和最终的着色效果。
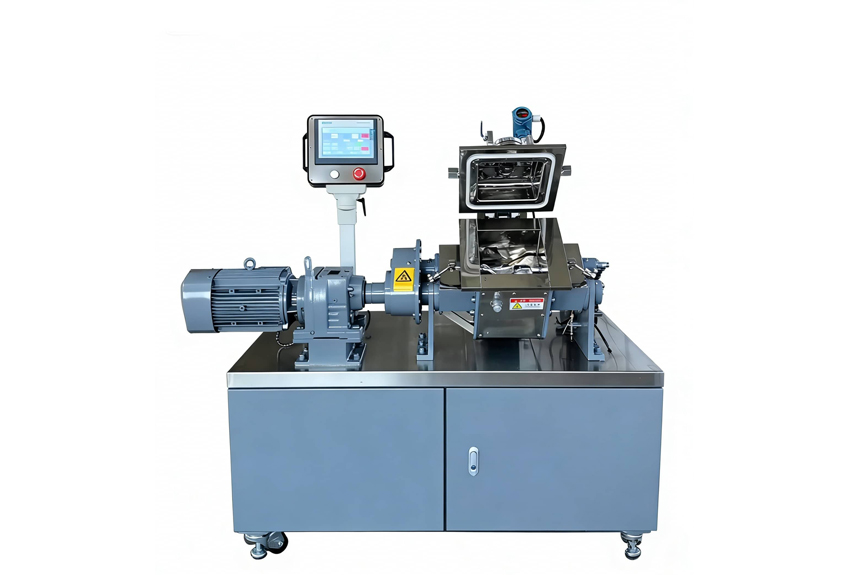
理想的色母粒挤出过程需要在相对狭窄的温度窗口内进行:温度过低,载体树脂塑化不均,颜料难以润湿和分散;温度过高,则可能导致树脂热氧化或部分有机颜料发生色相迁移。因此,啮合机机筒和螺杆的温控系统,必须具备快速响应和精确维持设定温度的能力。这涉及几个配置细节:
忽略温控模块的精度配置,即使拥有优秀的转子设计,也可能因工艺窗口狭窄而无法稳定发挥效能,导致产品出现色差或光泽度不一的质量问题。
将上述两个维度结合起来看,一套适配色母粒生产的优质“塑料挤出啮合机配置”,其底层逻辑在于转子产生的剪切能与温控系统散热的平衡。
一个设计精良的转子,能够在较低的转速下(意味着较低的机械能输入)实现充分的分散,从而从源头上降低了热量产生。同时,一个响应迅速、分区合理的温控系统,则能精确地管理这些不可避免的热量,防止其在局部积累。这种协同作用的结果,是能够在保证分散质量的前提下,实现更低的熔体温度和更窄的温度分布,这对于提升色母粒的热稳定性和批次一致性至关重要。
在评估或优化现有设备时,企业可以重点关注这两个配置点的匹配情况:观察在目标产量下,不同转速对应的熔体温度波动范围;检查挤出机各段的温度曲线是否平滑,有无异常峰值。这些现象往往是转子构型与温控能力不匹配的信号。对于计划采购新设备的企业,则应向设备供应商明确提出色母粒生产的特定工况(如最高颜料浓度、载体树脂的热敏感性、目标产能等),要求对方在塑料挤出啮合机配置方案中,详细阐明转子选型依据和各温控分区的设计考量。
优化的啮合机配置是稳定生产的基础,但要将设备性能转化为实际的产品质量和效率,还需要将配置思维延伸到上下游环节及日常管理中。
例如,前道物料的预混均匀度会直接影响啮合机的喂料稳定性和分散负荷;下游切粒机的冷却效率,也反向影响着对挤出熔体温度的要求。因此,一套好的配置方案,应包含对整条产线协同工作的考量。在江门这样的产业集群地,借鉴同行的产线布局经验固然有益,但更重要的是基于自身物料特性和产品标准进行系统性规划。
此外,建立与设备配置相匹配的工艺参数档案和维护规程同样重要。记录不同配方下最优的转速-温度-压力组合,定期检查温控传感器精度和冷却系统效率,都能确保设备配置的优势得以长期、稳定地发挥。
利拿实业可根据您的实际需求,提供全流程非标定制化的橡塑混炼成型解决方案。

 18046916153
