

新建一条锂电材料混炼产线,技术团队常纠结于一个基础但关键的参数:硫化机的硫化时间。时间短了,材料分散不均,批次一致性差;时间长了,产线节拍被拖慢,产能上不去。这背后是一个典型的整厂工艺匹配问题——单点参数的设定,必须放入整条产线的配置与产能规划中通盘考虑,尤其是在江门这样的产业集聚区,土地、能耗和人工成本都要求更高的投入产出效率。
多数规划误区是孤立地看待硫化时间。实际上,它并非一个固定不变的输入值,而是由材料配方、混炼设备性能、冷却系统效率共同决定的输出结果。
以常见的锂电负极粘结剂(如SBR)混炼为例。其硫化过程对温度和剪切力极为敏感。若简单地套用通用橡胶的硫化机硫化时间设置标准,往往导致局部过热或硫化不足。在利拿实业服务的新材料项目中,我们发现,影响时间设定的核心变量至少包括三个:
整厂规划的核心逻辑之一,是从目标产能倒推各环节的工艺参数与设备选型。假设您在江门规划一条年产XX吨的产线,那么硫化时间的设定就直接锁定了单批次周期,进而决定了密炼机的规格与数量配置。
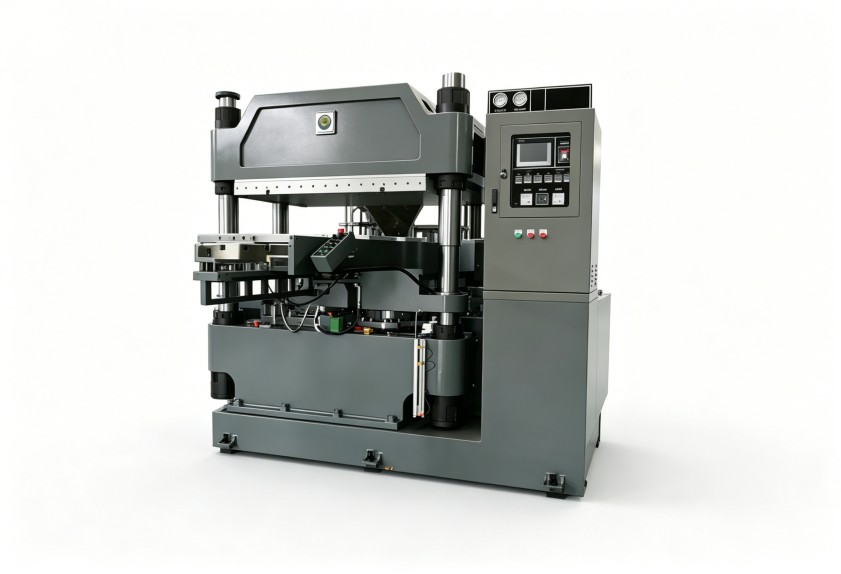
一个常见的踩坑点是:先按经验值确定了较长的硫化时间,再根据产能去选大型号密炼机。这可能导致设备投资过高,且在实际运行中,因冷却或上辅机系统不匹配,大设备无法满载高效运行,造成“大马拉小车”的浪费。科学的路径应是:
锂电、陶瓷浆料等新材料与传统橡塑的最大区别在于其对“纯净度”和“剪切历史”的极端敏感。传统的硫化机硫化时间设置标准往往基于宏观的物理性能达标,而新材料则要求微观尺度的均匀分布。
例如,石墨烯或碳纳米管在聚合物中的分散,过度剪切会导致结构破坏,反而降低导电性能;时间不足则团聚严重。这里的工艺适配,不再是寻找一个“最佳时间点”,而是寻找一个“安全工艺窗口”——在这个时间与温度的组合区间内,既能实现充分分散,又能避免材料降解或结构破坏。这要求设备供应商不仅提供硬件,更要具备深厚的工艺Know-how。利拿的研发团队通过与日德专家共建实验室,积累了针对多种新材料的工艺数据库,能够在项目前期通过模拟和测试,帮助客户界定这个关键工艺窗口,从而为设备选型与参数设定提供精准依据。
当产线进入安装调试阶段,硫化时间等核心参数需要根据实际设备进行最终固化。这里的一个关键动作是 “工艺包”的移交。一个好的交钥匙工程,交付的不仅是生产线,更应包含一套经过验证的、与当前设备状态绑定的标准作业程序(SOP),其中就包含了针对不同配方牌号的硫化机硫化时间设置标准。这能避免因操作人员经验差异导致的生产波动。
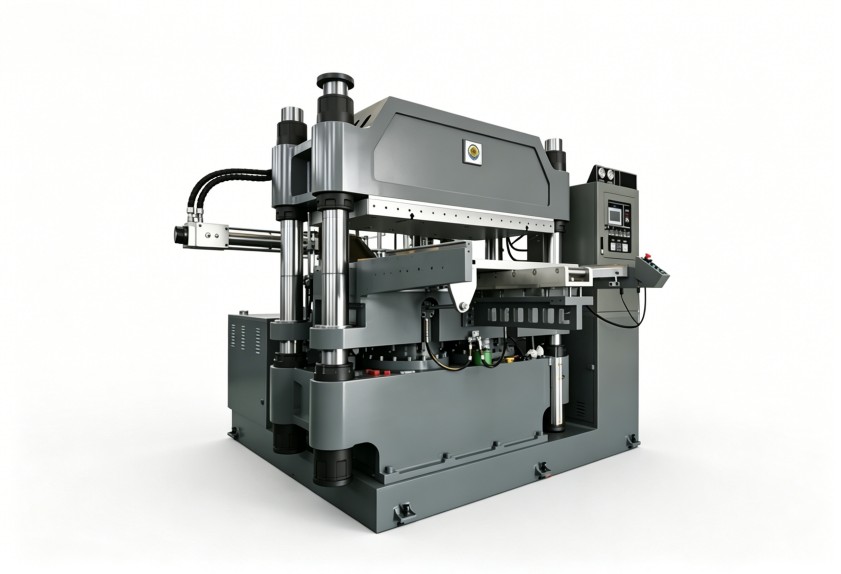
此外,在江门等地的项目运行后,随着原材料批次波动或产品升级,工艺参数可能需要微调。拥有一个能提供持续工艺支持的供应商至关重要。利拿提供的全生命周期售后,就包含了定期的工艺巡检与优化服务,确保产线在长期运行中始终保持最佳效能与最低能耗。
规划锂电材料混炼整厂,需跳出单点参数思维,将硫化时间视为整个工艺系统的综合体现。从材料特性出发,通过小试确定工艺窗口,再以产能目标倒推设备配置,是避免投资浪费与工艺风险的科学路径。
如需结合您的具体产能规划、材料配方与投产目标,评估整厂工艺匹配方案与设备配置逻辑,可与利拿实业方案团队进一步沟通。

 18046916153
