

粉末冶金混炼线的规划失误,往往源于一个常见的顺序颠倒:先确定主机规格,再被动适配材料工艺。这种本末倒置的做法,直接导致产品批次波动大、下游压坯工序废品率攀升,初期投资难以转化为稳定产出。一套高效的混炼线,核心在于以材料分散、均质化为起点,逆向推导设备配置与空间布局。
粉末冶金混炼的核心挑战,在于将金属粉末、粘结剂(如石蜡、聚合物)及少量添加剂进行高精度、无偏析的分散与均质化。材料本身的粒径、密度、流动性及粘结剂熔点,共同决定了混炼的工艺窗口。一种常见的规划失误是,仅参照通用塑料或橡胶的混炼参数,忽略了粉末冶金材料对剪切速度、温度梯度和排料均匀度的敏感性。
例如,处理超细金属粉末时,若混炼剪切力或温度控制不当,极易造成粉末团聚或粘结剂局部过热分解,直接影响后续压坯的密度均匀性。因此,在规划初期,必须基于材料配方进行小试与中试,明确核心工艺参数(如混炼温度范围、有效混合时间、临界剪切速率),这构成了后续所有设备选型的基石。
在粉末冶金混炼流程中,密炼机(强力剪切、高效分散)与开炼机(均质细化、散热成型)的协同至关重要。规划时应避免“重密炼、轻开炼”的思维,后者对最终物料的片材均匀度、表面质量及冷却定型有关键影响。
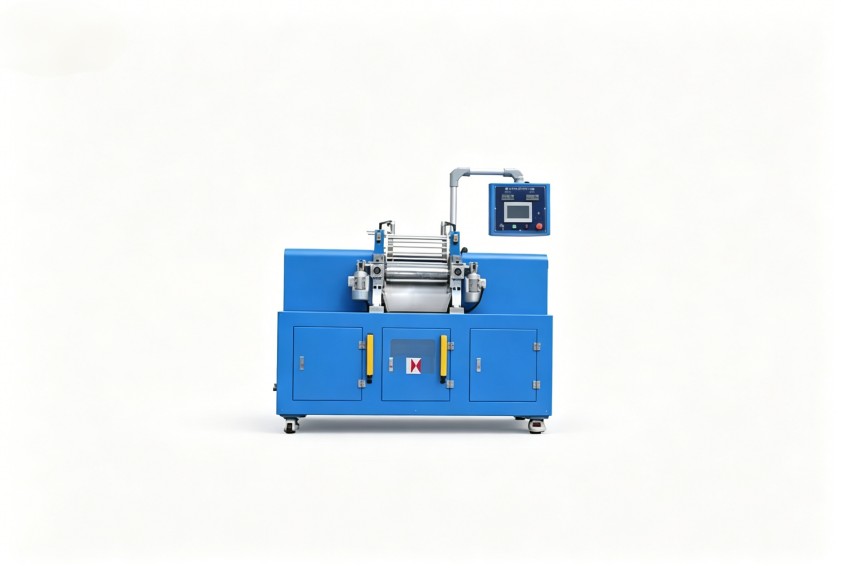
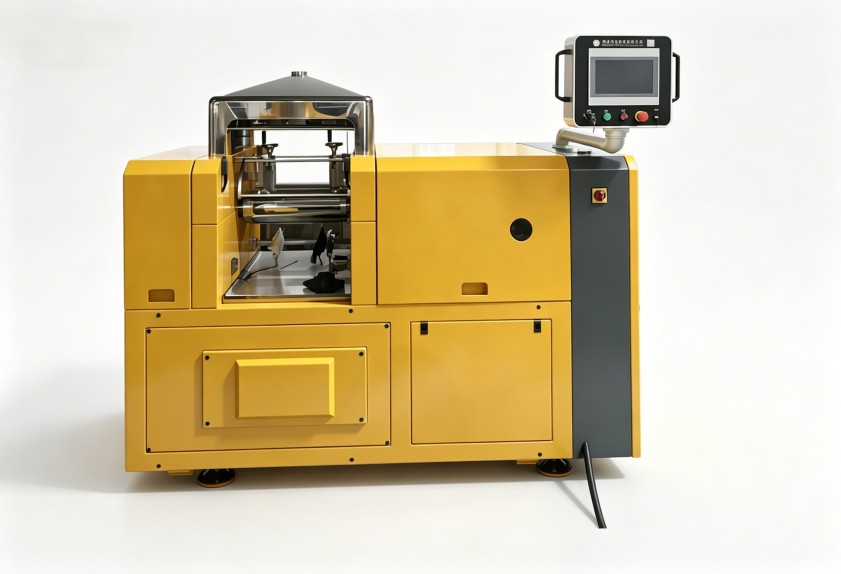
对于大批量连续生产的项目,在江门这样的产业集中区域,《大型开炼机选型指南》 的价值就凸显出来。它不仅是设备参数的罗列,更是一套工艺匹配的决策工具。指南会引导你关注几个与粉末冶金强相关的维度:辊筒的径长比(影响剪切面积与散热效率)、辊面温度控制精度(防止粘结剂在辊面过早凝固或粘连)、以及出片厚度的可调范围与稳定性。这些参数直接关系到混炼后半段物料的均质化程度,为后续自动称重、布料或压延工序提供合格的原料。孤立地选开炼机,是规划中最大的坑之一。
混炼线不是单台设备的简单串联。在江门进行工厂布局时,需要考虑物料流、热量流和空间利用率的协同。一个关键避坑点是冷却与输送环节的脱节。从密炼机排出的高温料块,如果不能通过高效的输送带快速进入开炼机或冷却系统,热量会持续作用,导致物料局部进一步反应,破坏批次一致性。
合理的配置逻辑应包含:
利拿实业在服务航天军工及特种陶瓷领域的客户时发现,许多投产延迟问题,根源在于前期规划未充分考虑这些工序间的物理衔接与环保要求。
从签订合同到稳定量产,一个中等复杂度的粉末冶金混炼线项目,合理工期通常在4-6个月。许多客户期望压缩至3个月内,这需要系统性的规划。影响周期的核心因素依次是:非标定制程度、工艺验证时间、以及安装调试的并行作业能力。
缩短周期的可行方向,并非盲目赶工,而是依赖前期工作的扎实程度。基于利拿实业20年的项目经验,我们建议:在方案设计阶段,就充分利用仿真与历史工艺数据库,减少后期的试错调整;优先选择模块化设计的设备,便于现场快速组装;将操作人员培训前置到设备制造阶段。在江门等区域,利拿的本地化服务团队能进一步缩短安装调试的响应时间,确保项目按计划推进。
本文所述的规划思路,主要适用于年产能500吨以上、对材料一致性有较高要求的粉末冶金制品生产场景。对于小批量、多品种的研发型或中小规模生产,整线配置的自动化程度与设备规格需相应调整,核心应聚焦于工艺的灵活性与换料清洗的便捷性。
整厂规划的本质,是将材料工艺语言,精准翻译为设备配置与空间布局的工程语言。这个过程,离不开对全链条工序的深刻理解。
如需结合您的具体材料配方、产能目标与厂房条件,获取针对性的整线配置方案与投产周期评估,可与利拿实业方案团队进一步沟通。

 18046916153
