

新上石墨烯母料产线,分散均匀性和导电性能不稳定是普遍痛点。许多项目前期过度关注单台设备的价格,忽略了设备组合与核心工艺参数的整体匹配,导致投产后反复调试,拉长项目周期、增加隐性成本。一个高效的产线规划,首要任务是理清工艺逻辑,而非罗列设备清单。
石墨烯在聚合物基体中的有效剥离和均匀分散,是决定母料性能的关键。这里存在一个核心工艺矛盾:需要足够的高剪切力以打开石墨烯片层,又要避免过高的局部温升和过度剪切导致石墨烯结构破坏或树脂降解。
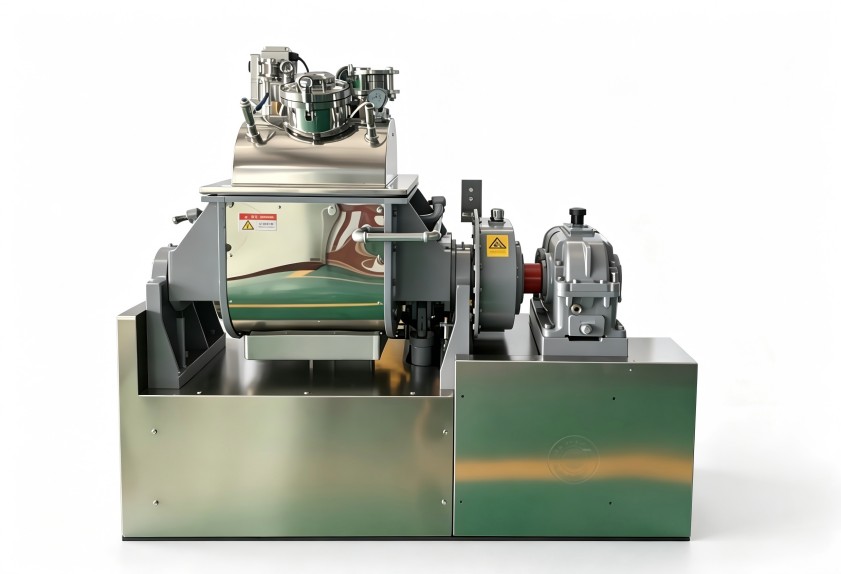
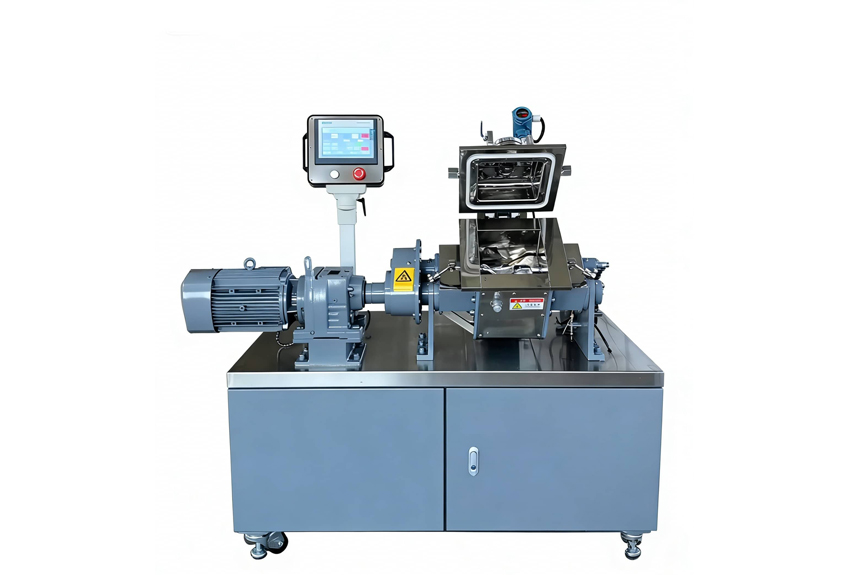
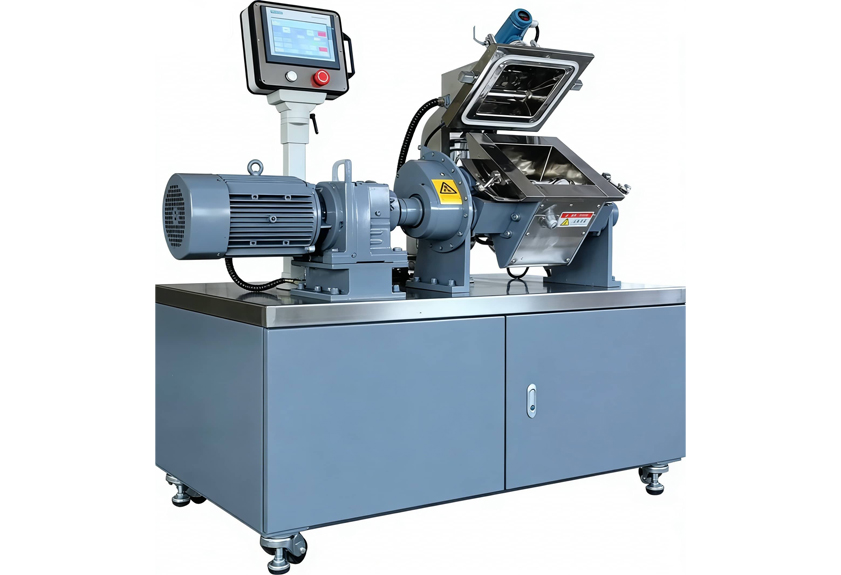
常规的开放式密炼或单螺杆混炼,容易出现分散死角或局部过热。对于高填充、高导电要求的石墨烯母料,设备选型必须能精准控制这一对矛盾参数。基于利拿实业在多家头部新材料企业的项目经验,工艺适配的关键在于“分步可控”。例如,初步预混阶段可采用特定转子构型的密炼机,实现大体积物料的基础混合与初步浸润;精细分散阶段则推荐橡胶加工啮合机推荐这类设备,其啮合式转子设计能提供更均匀、可控的剪切场,有利于石墨烯的稳定剥离与分散,同时温度控制更精准。在江门地区进行此类项目规划时,尤其要考虑本地温湿度环境对混炼过程温控稳定性的潜在影响。
一套能稳定生产合格石墨烯母料的产线,是多个工艺单元的有机组合。规划时需跳出“主机+辅机”的简单叠加思维,关注物料流、能量流和信息流的协同。
许多客户期望3-6个月实现从立项到投产,但实际常因前期规划不细而延期。影响投产周期的核心因素,按权重排序通常是:工艺方案确定 > 非标设备定制与加工 > 现场安装调试。
一个常见的踩坑点是:为了压缩前期时间,在没有完成充分的配方小试和中试的情况下,就仓促确定整线设备规格和布局。这往往导致设备到场后,因工艺参数不匹配而需要大量返工改造,反而严重拖慢进度。合理的节奏是,先利用供应商的实验室资源完成工艺验证,锁定关键参数范围,再推进详细设计。利拿实业在服务江门地区客户时,通常会前置配方测试环节,用实验数据支撑产线设计,这是确保项目按时投产的关键。
另一个瓶颈在于非标定制件的加工周期。例如,为适应特殊配方而优化的螺杆、转子或模头,其材料热处理和精密加工需要固定周期,无法无限压缩。在整体规划时,必须为这部分留出充足时间,试图通过缩短加工时间来赶工,可能以牺牲核心部件寿命和工艺稳定性为代价。
新建石墨烯母料产线,最大的误区是将项目等同于设备采购。正确的视角是建设一个能稳定输出合格产品的生产系统。这意味着:
如需结合您的具体产能规划、石墨烯配方特性与投产目标,获取针对性的整厂配置方案与工艺适配建议,可联系利拿实业技术团队。我们可提供从配方测试到整厂交付的一站式交钥匙服务,助力项目快速稳健投产。

 18046916153
