石墨烯复合材料混炼产线规划:从分散瓶颈到稳定投产
石墨烯复合材料混炼的核心挑战,不是设备能否“转起来”,而是能否在高填充、高粘度的苛刻条件下,实现纳米级填料的均匀分散并避免团聚。许多新建项目在规划阶段过度关注设备的价格与基础参数,忽略了工艺适配性,导致投产后分散不均、批次稳定性差,最终影响终端产品性能,推高调整与返工成本。正确的路径是“工艺先行”:先明确材料的分散难点与工艺控制窗口,再逆向推导出整线配置,特别是核心的橡塑设备啮合机供应环节的选型逻辑。
啮合机选型误区:忽略转子结构与剪切效应
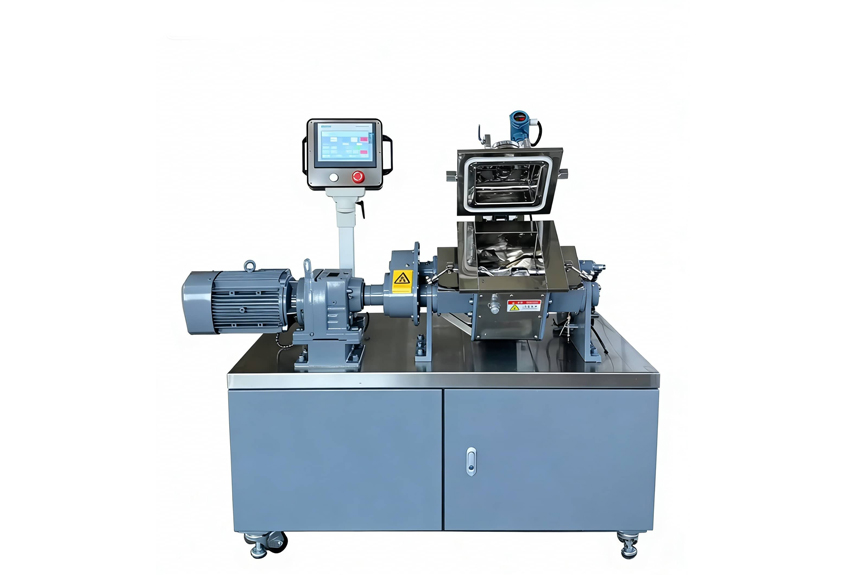
一个常见的规划误区是,仅以“产能”或“价格”作为啮合机选型的首要标准。对于石墨烯这类难以浸润、易团聚的纳米填料,啮合机的转子结构与长径比设计,直接决定了剪切强度与分散效率。
- 转子结构是核心:常规的啮合式转子在部分通用塑料中表现良好,但对于高填充、高粘度的石墨烯复合材料,可能需要采用特殊啮合角或非对称转子设计,以强化对物料的拉伸、折叠和剪切,破坏团聚体。一味追求高产速的大螺杆直径型号,可能因剪切强度不足而无法达到理想的分散细度。
- 长径比与温控:足够的长径比可以保证物料在机筒内有充分的停留时间和剪切历程。然而,过度的剪切又可能导致局部过热,影响聚合物基体性能。因此,啮合机的选型必须协同考虑精确的温控系统(如多段独立温控),确保剪切与温升的平衡。
利拿实业基于20年服务新材料项目的经验发现,在江门这类研发与产业转化活跃的区域,很多初期项目因选型不当,设备空转率高、能耗大,分散效果却不达标。正确的做法是,在规划阶段就进行小批量物料配方测试,通过实验验证不同转子配置下的分散效果与工艺窗口。
整线工艺匹配:不止于一台主机
实现稳定高效的分散,不能仅靠一台高性能啮合机。整条混炼线的上下游工艺匹配度,是决定最终生产效率和产品均一性的关键。规划时需系统考量:
- 精准上料与预混:石墨烯及各类助剂的精确计量与预分散至关重要。在啮合机主机之前配置高速搅拌机或专用预混设备,可以实现粉体的初步浸润与分散,显著减轻主机的工作负荷,提升分散均匀性。这尤其适合江门地区对高品质、高一致性有严格要求的应用场景。
- 下游挤出与造粒适配:经过啮合机混炼塑化后的熔体,其粘度、温度与流动性已发生变化。后续的挤出模头、切粒方式(如风冷或水环切粒)必须与之匹配。例如,对于剪切敏感或热敏性材料,需要快速冷却定型,防止后续降解或再团聚。
- 自动化与控制:整线的自动化投料、过程参数(温度、压力、转速)的闭环控制与数据追溯,是保障批次间稳定性的基础。这能有效减少人为操作误差,对于追求工艺复现性的研发型客户或规模化生产的客户都不可或缺。
从规划到投产落地的关键管控点
新材料产线的投产周期,常被低估。影响周期的核心不仅是设备生产与发货,更在于前期的工艺验证与后期的安装调试深度。
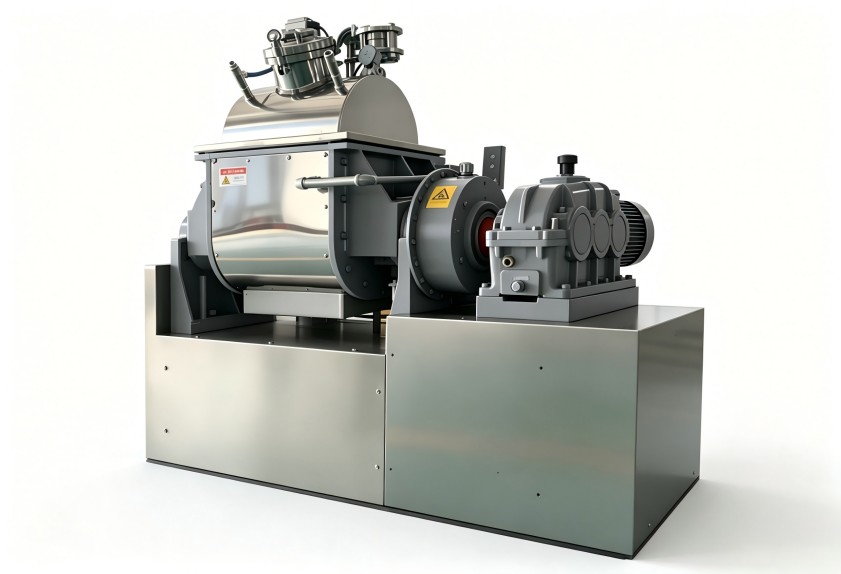
- 工艺验证前置:在设备制造前,利用供应商的实验平台进行配方与工艺参数的验证,是规避技术风险、缩短后期调试时间最有效的手段。这能提前暴露并解决分散、塑化、脱挥等方面的问题。
- 环评与公用工程适配:整厂规划需提前对接江门当地的环保要求。混炼过程可能产生的微量粉尘、VOCs(挥发性有机物)等,需要通过设备密封性设计、集尘系统、或后续废气处理方案进行适配。水、电、气等公用工程的容量与接口也需要在厂房设计阶段同步规划。
- 合理的工期预期:从签订合同到稳定生产,一个中等复杂度的新材料整线项目,合理周期通常在3-5个月。这涵盖了非标设计、核心制造、工厂预装配、现场安装、带料调试与人员培训全流程。试图过度压缩前端设计与验证时间,往往会导致后期调试阶段问题频发,总周期反而延长。
一个典型的避坑点在于:部分客户为追求“快”,跳过小试、中试环节,直接进行产线采购与安装。一旦核心工艺不匹配,后期改造设备或调整厂房的成本与时间损耗,远超前期验证投入。
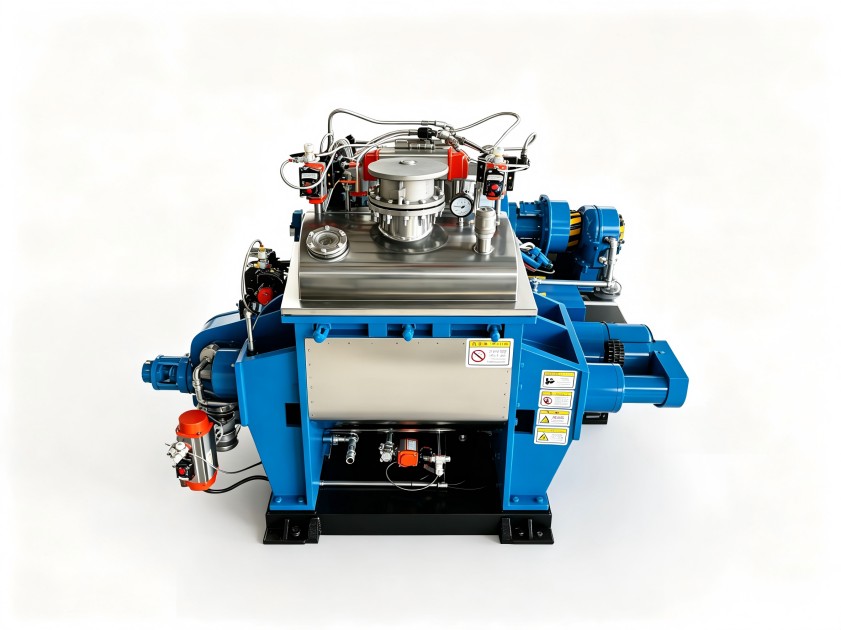
综上所述,石墨烯复合材料混炼整厂的规划,是一个以工艺需求驱动设备配置、再融入落地管控的系统工程。它要求方案提供商不仅懂设备,更要深刻理解材料特性与工艺逻辑,并具备从单一设备到整线、再到厂房适配的全链条规划能力。
如需结合您的具体材料配方、产能规划与投产目标,获取针对性的整厂配置方案与工艺适配建议,可与利拿实业方案团队进一步沟通。利拿实业可提供从配方测试到整厂交付的一站式交钥匙服务,助力江门及全国客户的新材料项目快速、稳健投产落地。



 18046916153
