粉末冶金混炼线规划:啮合机选型的第一步是锁定工艺边界
粉末冶金混炼线规划,起点是设备,落点却在工艺。一个常见的规划误区,是将粉末冶金啮合机选型简化为产能匹配和设备比价,而忽略了材料体系与工艺控制点的深度绑定。错误选择的直接后果是混炼均匀度不达标、批次稳定性差,前期节省的设备投资,往往在后续的工艺调试、材料损耗和良率波动中加倍偿还。选型的第一步,必须是对工艺边界进行精准定义。
从材料特性到工艺控制点:啮合机并非孤立单元
啮合机在粉末冶金混炼中承担着分散、捏合的核心任务,但其性能发挥高度依赖于对上游材料和下游工艺的适配。规划时,需要跳出单机视角。
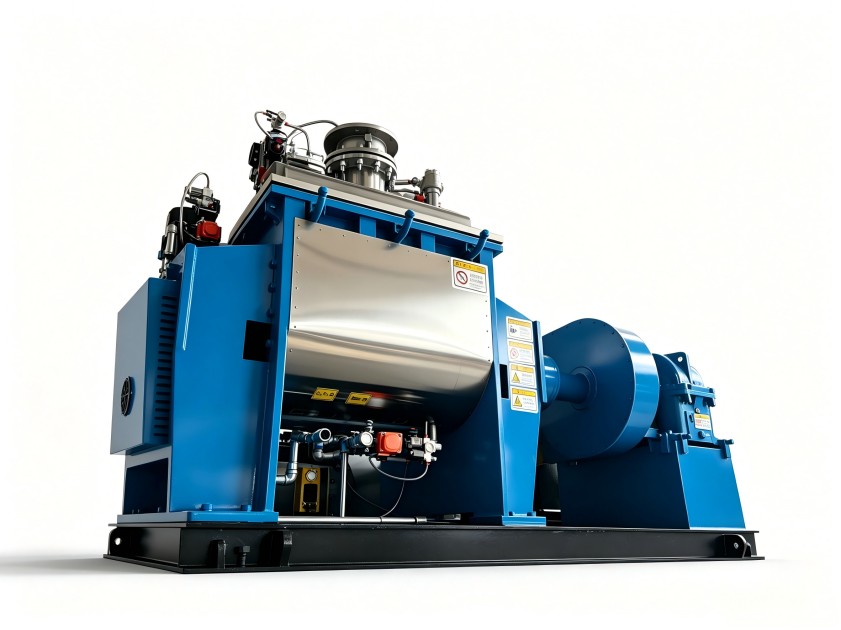
- 材料体系决定转子结构与参数:金属粉末的硬度、粒度分布、需添加的粘结剂或润滑剂比例,直接决定了转子啮合间隙、转速范围和剪切强度需求。例如,处理高硬度粉末或需要高比例添加粘结剂的体系,要求转子具备更强的扭矩输出和更精确的温度控制,这与常规橡塑混炼的工况有本质区别。
- 工艺控制点优先于设备参数:在讨论“产量多少公斤/小时”之前,应先明确“混炼终点如何判定”、“物料温度控制范围”、“挥发分如何排出”等工艺控制点。这些控制需求反向定义了啮合机是否需要配备真空系统、特殊温控夹套或在线监测接口。对于江门这类对环保与工艺一致性要求较高的区域,这些配置往往不是“锦上添花”,而是“必不可少”。
忽视工艺适配的选型,如同为精密仪器装配通用马达,即使勉强运转,也难达设计精度。基于我们在锂电、先进陶瓷等新材料领域的整线服务经验,工艺前置是规避后期反复调试风险的关键。
整线配置逻辑:产能、自动化与成本的动态平衡
啮合机是核心,但非全部。一条高效的粉末冶金混炼线,其配置逻辑是围绕核心工艺展开的系统工程。
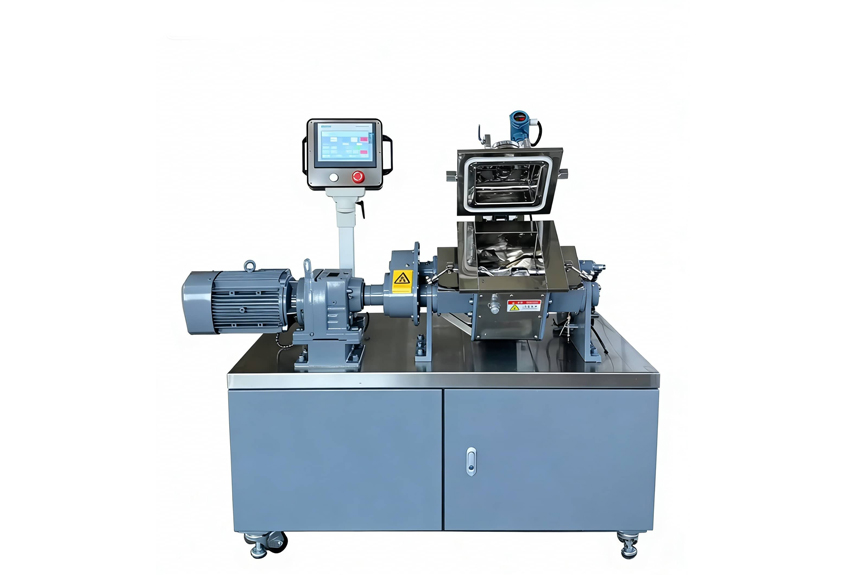
- 产能匹配的“柔性”规划:不应追求单一型号设备的理论最大产能。对于多品种、小批量的研发或生产场景,在江门,采用“一机多配”(一台啮合机适配多种工艺模块)或“大小机搭配”的方案,往往比追求单台大产能设备更具经济性和灵活性。规划时需预留10%-20%的产能裕度,以应对配方微调或未来产品升级。
- 自动化程度的成本考量:从人工投料到全自动计量、输送、混炼、出料,自动化程度每提升一级,都意味着设备投资和系统复杂度的跃升。决策依据应是人力成本、对交叉污染的容忍度以及批次一致性的要求。对于强调洁净生产和稳定品控的项目,在关键工序的自动化投入,其长期价值远超初期成本。
- 整厂运维成本的隐形因素:设备能耗、易损件(如密封件、转子棱峰)的更换周期与成本、日常清洁维护的便利性,这些长期运维成本在选型阶段常被低估。选择结构设计合理、便于维护且拥有稳定备件供应体系的设备,能显著降低全生命周期的总持有成本。
影响投产周期的关键节点与避坑指南
“交钥匙”工程的目标是快速、平稳投产。影响粉末冶金混炼线从规划到投产周期的,往往不是设备制造本身,而是前期准备与接口对接。
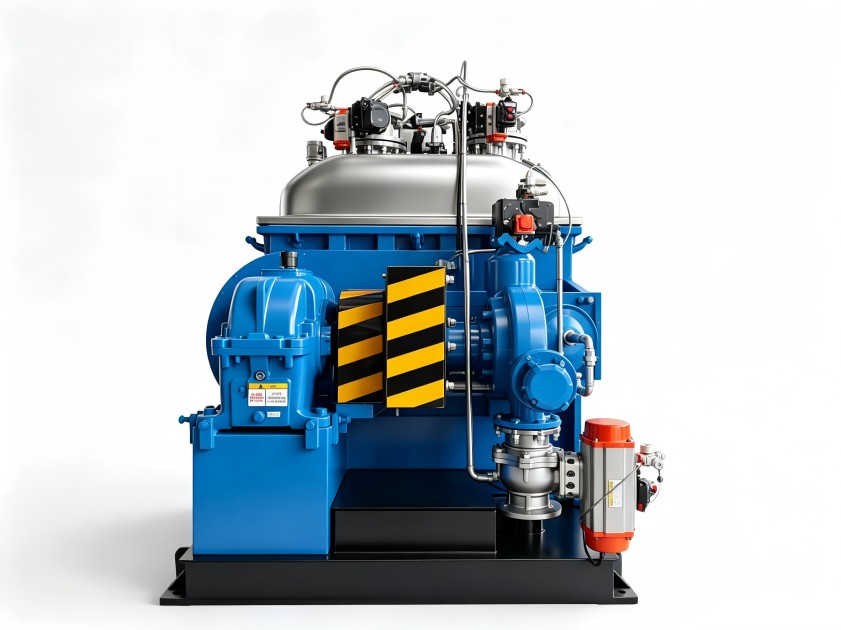
- 工艺验证前置:在设备采购合同签订前,如能完成关键材料的小试或中试,获取基础工艺参数,将为后续的设备细化设计、安装调试节省大量时间。这是缩短周期最有效的举措之一。
- 跨专业接口的明确:啮合机与上游喂料系统、下游出料及输送系统的机械、电气、控制接口必须提前明确。规划中常见的“坑”是各设备供应商间责任边界模糊,导致现场安装时出现尺寸不符、信号不通等问题,严重拖延进度。由具备整线集成能力的方案商统筹,是避免此类问题的可靠路径。
- 厂区基础条件的复核:在江门实施项目,需提前确认车间电力容量、压缩空气气源质量与压力、地面承重、排风除尘接口等基础条件是否满足新线要求。这些细节的疏漏,可能导致设备进场后无法安装或需要额外改造。
方案边界说明:本文讨论适用于年产能百吨至数千吨级的粉末冶金混炼线新建或升级项目,聚焦于以啮合机为核心的湿法或半干法混炼工艺。对于超大批量单一品种或特种极端工况,需进行非标专项评估。
利拿实业凭借20年深耕橡塑及新材料混炼领域的项目积淀,理解从单一设备到整厂系统的协同逻辑。我们提供的不仅是符合工艺边界的粉末冶金啮合机选型建议,更是涵盖工艺设计、整线配置、安装调试与人员培训的一站式交钥匙服务,旨在帮助客户规避规划陷阱,实现高效、稳定投产。
如需结合您的具体材料体系、产能规划与投产目标,获取量身定制的整厂配置方案与工艺适配建议,可与利拿实业方案团队进一步沟通。



 18046916153
