

石墨烯复合材料混炼,核心矛盾在于“高分散要求”与“批次稳定性控制”之间的平衡。传统的分散工艺或简单的设备组合,极易导致团聚、导电/力学性能不均,甚至因工艺波动造成整批次报废,直接拉高研发与生产成本。规划一条高效的混炼线,必须从材料特性出发,将工艺流与设备流深度融合。
石墨烯复合材料的混炼工艺,主流路线分为预分散+终混的多段式,以及一步法高剪切密炼。前者适用于对分散度要求极高、配方复杂的场景,如高端导电浆料或增强母粒;后者则更追求生产效率与成本控制,在热塑性复合材料中应用广泛。一个常见的规划误区是,先选定核心密炼或开炼设备,再去“适配”工艺,这种本末倒置的做法会导致产线流程不畅,产能瓶颈凸显。正确的逻辑是:根据材料配方、目标性能指标(如导电阈值、拉伸强度)和计划产能,逆向推导出必需的工序单元,再为每个单元匹配合适的设备型号与性能参数。例如,如果材料对剪切敏感,转子构型与转速就是比单纯“大功率”更关键的设备选型维度。利拿实业在服务江门地区多家新材料企业时发现,将工艺路线作为规划起点的项目,其一次性试产成功率显著高于设备导向型规划。
设备选型是工艺路线的具体承载。对于石墨烯复合体系,常规的“开炼机性能参数”如辊筒尺寸、速比、功率仅是基础门槛。规划者更需要关注设备如何响应特定的工艺控制需求:
从规划到稳定投产,3-6个月是合理区间。影响周期的关键往往不在设备制造,而在前期准备与后期调试:
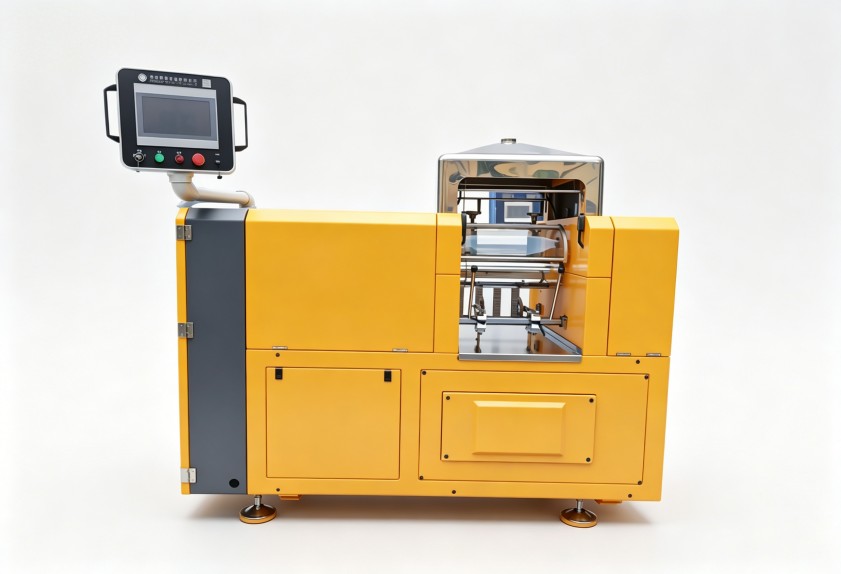
规划不应只计算设备采购的初始投资。一条混炼线的全生命周期成本,还应包含能耗、备件损耗、维护人工以及因停机或产品不合格导致的隐性损失。例如,选择一台温控精度更高的密炼机,初始成本可能上升15%,但它带来的批次稳定性提升,可能将产品不良率从3%降至0.5%,长期来看反而大幅降低了综合成本。同时,具备强大非标定制与加工能力的供应商,能根据您的特殊工况(如车间空间限制、特殊物料特性)优化整线布局与局部结构,减少后续改造的二次投入。这种基于长期运维成本可控的规划思维,是区分设备采购与整厂方案交付的关键。
如需结合您的石墨烯材料特性、目标产能与具体投产节点,获取针对性的整线配置与工艺适配评估,可与利拿实业技术团队沟通。利拿实业可提供从配方测试、中试验证到整厂交付的一站式交钥匙服务,覆盖工艺设计、环评适配与人员培训全流程。

 18046916153
