

在色母粒生产线上,分散不均、批次色差是让质量管理最头疼的问题之一。很多工程师习惯性地将原因归咎于颜料本身或密炼工序,却常常忽略了后续开炼环节中,辊温与辊距的精细控制对最终分散效果的“临门一脚”作用。如果辊面温度不均,或者两辊间隙的微小变化未被察觉,即使前期混炼再好,也可能在开炼薄通阶段功亏一篑。本文将聚焦开炼机工作的核心——剪切、挤压与塑化作用如何通过辊温与辊距两大参数实现,并从设备配置与工艺协同的角度,分析如何为色母粒这类高要求产品提供更稳定的分散环境。
开炼机的基本工作原理,是通过两个相向旋转、速比不同的辊筒,对胶料或塑料熔体进行挤压、剪切和塑化。对于色母粒生产而言,这一过程的核心目标是实现颜料载体(如树脂)的充分塑化,并将颜料聚集体打散、均匀分布到载体中。这里的“精确”二字至关重要:剪切力过大可能导致树脂降解或颜料结构破坏,过小则无法打开颜料团聚体。
剪切力的来源,根本上取决于两辊筒之间的速比和辊距(即缝隙)。速比产生拉扯和撕裂作用,而辊距则决定了物料所受的压力和通过的次数。在江门的许多工厂里,操作工往往依赖经验设定一个固定辊距,却忽略了物料在开炼过程中粘度、弹性随温度和剪切历史的变化。当物料变软时,固定辊距下的实际剪切力会下降,导致分散效率降低。因此,理解原理是第一步,实现精准、动态的控制才是解决分散问题的关键。
辊筒温度并非一个简单的设定值。在实际生产中,辊筒表面温度分布的均匀性,即是否存在“温差梯度”,直接影响物料在整个辊筒宽度上的受热和塑化均匀度。对于幅宽较大的开炼机,这一问题尤为突出。如果辊面中间温度高、两端温度低,会导致中间部分的物料塑化过度、粘辊严重,而两端的物料塑化不足、剪切力不够,最终同一批料的不同部分分散度不一致。
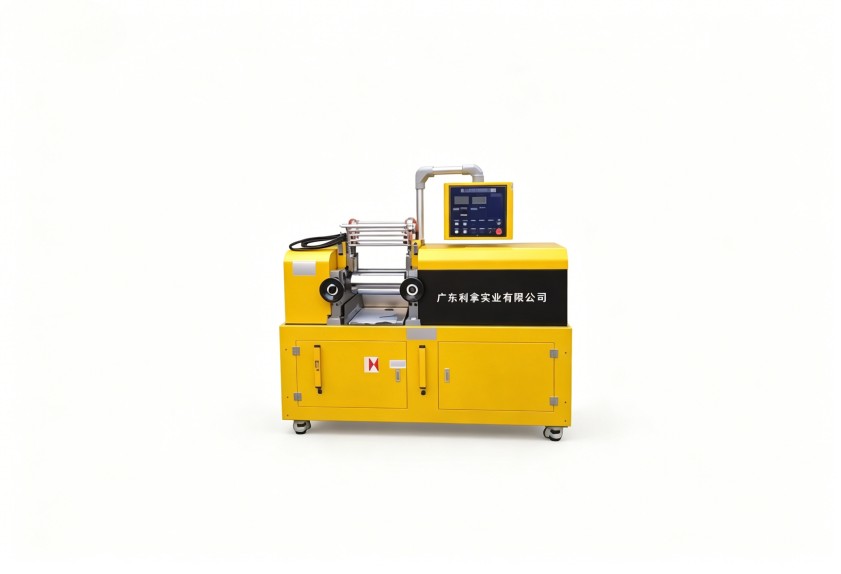
这不仅仅是加热系统的问题,更与辊筒的内部流道设计、导热材质以及温控系统的反馈精度密切相关。一套能够实现分区控温或确保高热均匀性的辊筒,是生产高质量色母粒的基础。在考虑设备选型或工艺优化时,江门的技术团队应当将辊面工作区(而非仅仅测温点)的温度波动范围作为一个重要的考察指标。稳定的温度场,是获得稳定剪切力和分散效果的前提。
“薄通”是开炼工艺中提升分散度的经典操作,即通过逐步调小辊距,让物料反复通过狭窄缝隙,接受高强度剪切。然而,薄通的效果严重依赖于辊距调整机构的精度和重复性。如果调整机构存在间隙或回差,标称的辊距与实际辊距不符,或者每次调整后的实际值不稳定,那么薄通工艺就失去了可重复性。
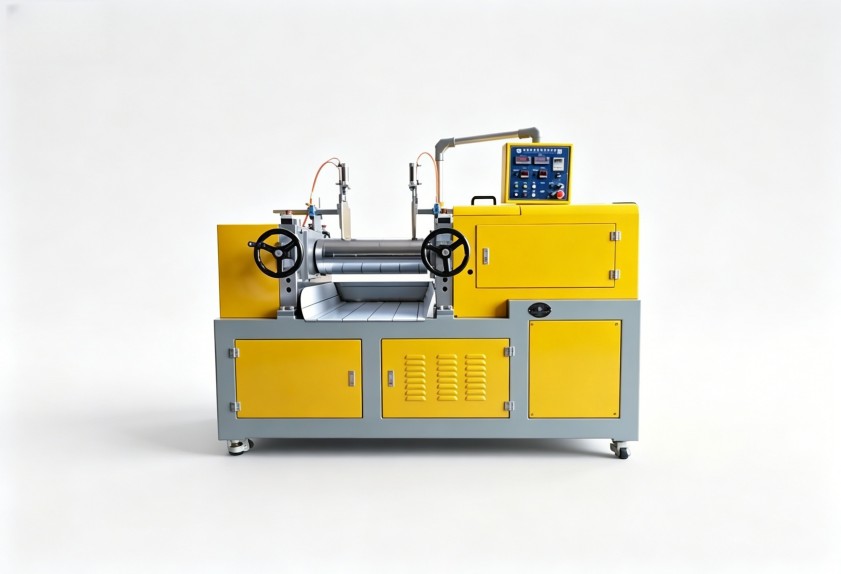
例如,计划进行三次从3mm到1mm的薄通,若实际辊距每次都有±0.2mm的误差,那么物料经历的剪切力历史将完全不同,必然导致批次间的分散质量波动。因此,对于色母粒这类对分散均匀性要求极高的产品,开炼机的辊距调整系统必须具备高精度和良好的刚性。这通常是区分普通设备与高性能设备的一个关键点,也是在江门进行本地化生产支持时需要重点维护和校准的部分。
理解了辊温和辊距的核心作用后,可以建立一个基础的工艺参数调试框架。这并非一套固定数值,而是一个动态平衡的思维模型:
这个过程需要反复调试和记录,形成针对特定配方的最优工艺窗口。对于希望稳定提升品质的江门生产企业而言,将以往依赖老师傅经验的操作,转化为可记录、可复现的工艺参数卡片,是走向标准化生产的重要一步。
稳定的工艺需要可靠的设备作为载体。当基于开炼机工作原理和色母粒生产需求进行设备选型时,以下几个维度值得重点关注:
选择设备,本质上是在选择一种生产能力的下限和工艺优化的上限。一台基础扎实、关键部件可靠的开炼机,能为后续所有的工艺精细化管理提供可能。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。

 18046916153
