

对于色母粒生产企业而言,批次间颜色差异、颜料分散不均匀是导致客户投诉、产品返工,甚至订单流失的常见痛点。许多企业将问题归咎于原料或配方,却忽视了开炼环节工艺参数管理对最终分散效果的直接影响。在色母粒的混炼与分散工序中,开炼机并非只是简单的“热压”设备,其工作环境与工艺设定的细微偏差,都可能被数倍放大,体现在最终产品的色差上。本文将重点探讨温度控制精度、合理的填充系数以及翻炼节奏这三个常被忽视但至关重要的工艺维度,帮助您识别并优化生产中的关键控制点,从而提升色母粒产品的一致性与市场竞争力。
开炼机工作环境中的温度控制,是决定色母粒分散好坏的首要因素。不稳定的辊筒温度,直接影响载体树脂的熔融粘度和剪切力传递效率。温度过高,可能导致树脂过度塑化,剪切力下降,颜料团块难以被有效打开;温度过低,则树脂未充分熔融,颜料无法浸润,同样会造成分散不均,形成“白点”或色斑。
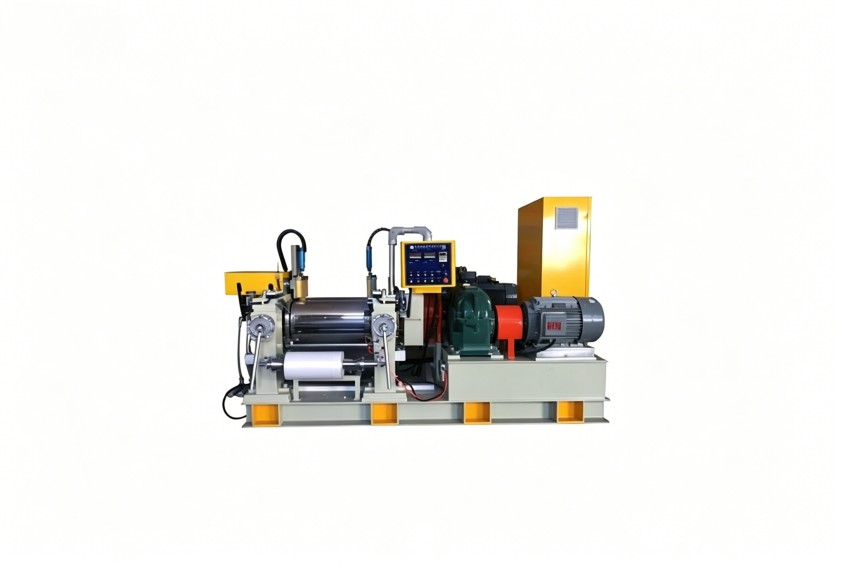
然而,问题往往不在于有没有温控系统,而在于温控的精度与稳定性。例如,在江门等气候温差较大的区域,普通的循环水冷却系统可能难以保证辊筒表面温度的恒定,导致早晚班生产的产品出现可察觉的色差。这要求设备在温控系统的设计上,必须具备更快的响应速度和更小的温度波动范围。精细化的温度管理,是确保高浓度、高性能色母粒分散均匀的基础。
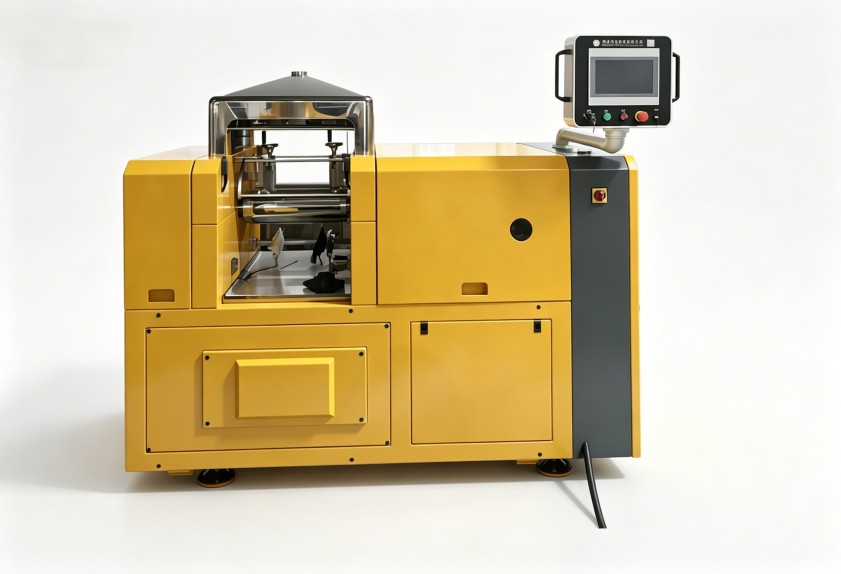
除了温度,物料在辊缝间的“行为”同样至关重要。这主要受两个操作参数影响:填充系数与翻炼节奏。
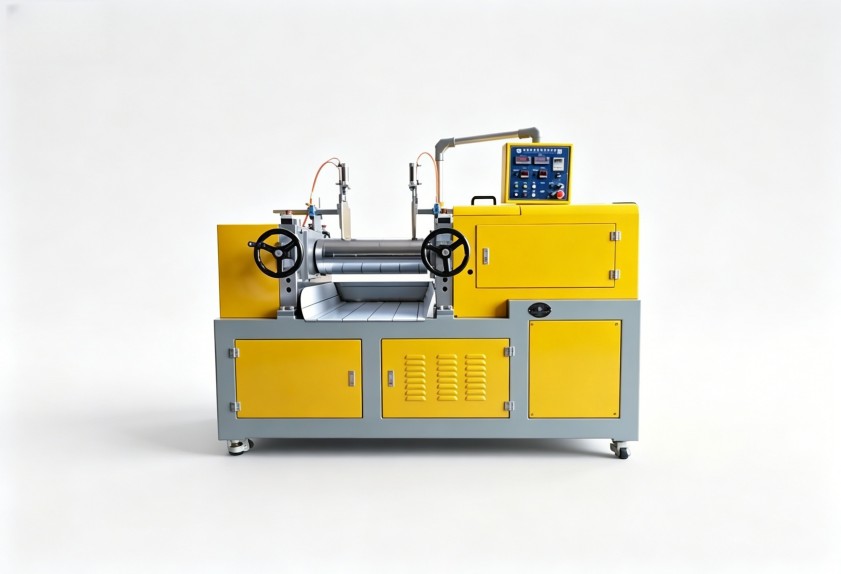
填充系数,即一次性投入的物料体积与有效混炼容积的比值。在江门等地的许多工厂,为了追求单批次产量,操作员常常会超量投料。这会导致物料在辊缝上部堆积,无法全部进入高剪切区接受有效混炼。部分颜料颗粒因此“逃逸”了关键的分散过程,最终以团聚体形式存在于产品中。合理的填充系数需要根据特定的树脂-颜料体系进行试验确定,确保所有物料都能周期性地通过剪切力最强的辊缝区域。
翻炼节奏,则是指操作员切割、折叠、重新喂料这一套动作的频率与规范性。缺乏节奏的随意翻炼,会使物料受热和受剪切的时间分布不均。规范的翻炼操作,能保证物料在轴向和径向都得到均匀混合,避免局部过热或分散不足。对于追求高品质的色母粒生产,将翻炼动作标准化,甚至考虑自动化翻炼装置的辅助,是提升批次稳定性的有效路径。
要实现上述精细化的工艺控制,离不开开炼机设备本身配置的支撑。这并非简单地选择更大功率或更宽辊筒,而是要关注设备设计与工艺需求的匹配度。
首先,辊筒的加热冷却系统必须满足色母粒生产的特殊要求。例如,采用导热油加热或更先进的复合温控模组,可以比传统蒸汽加热提供更稳定、更均匀的辊面温度。其次,驱动系统的稳定性直接关系到剪切力的恒定。在低速、高扭矩的混炼阶段,如果电机或减速机存在抖动或速度波动,剪切力就会随之变化,影响分散的均一性。此外,辊筒的表面硬度、光洁度以及材质(如合金冷硬铸铁)也关系到耐磨性、传热效率和是否会污染物料。
选择一台开炼机,实质上是选择一个能够稳定、精确地执行您工艺参数的生产平台。在江门地区的色母粒企业进行设备选型时,应重点考察供应商在温控精度、驱动平稳性等核心性能上的技术解决方案,而非仅关注价格或规格。
改善色母粒开炼效果是一个系统工程,需要工艺与设备的协同。建议企业可以按以下步骤进行自查与优化:
利拿实业在服务众多橡塑材料企业的过程中发现,许多生产难题的根源在于工艺要求与设备能力的不匹配。我们支持根据客户具体的颜料体系、载体树脂特性和产能目标,进行全流程非标定制化的橡塑混炼成型解决方案。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。

 18046916153
