

在轮胎制造的核心混炼环节,密炼机传动系统一旦出现持续的、有规律的异常声响或机身振动,生产线主管和技术人员常常面临两难选择:是立即停机排查,冒着影响交期的风险,还是“带病坚持”,直到生产无法继续?尤其在江门这样的轮胎产业集聚区,高负荷、连续生产是常态,任何非计划停机都代价高昂。然而,忽视早期征兆往往导致传动组件(齿轮、轴承、联轴器)的加速磨损,甚至引发断轴、齿面剥落等严重事故,维修成本与停机时间将呈指数级增长。对于“密炼机传动系统维修”,决策的关键不在于“是否维修”,而在于“何时、以何种深度进行维修”。本文将聚焦轮胎生产场景,从设备配置匹配度与工艺参数设定合理性两个维度,拆解传动系统常见故障的根源,帮助您建立从现象识别到维修决策的逻辑框架。
传动系统的故障并非毫无征兆,其表现通常与特定的失效模式相关。准确的初步判断能大幅缩小排查范围。
许多传动系统问题,根源在于设备初始配置或后续改造与当前实际生产工况不匹配。维修前,需先评估这种“先天性”因素。
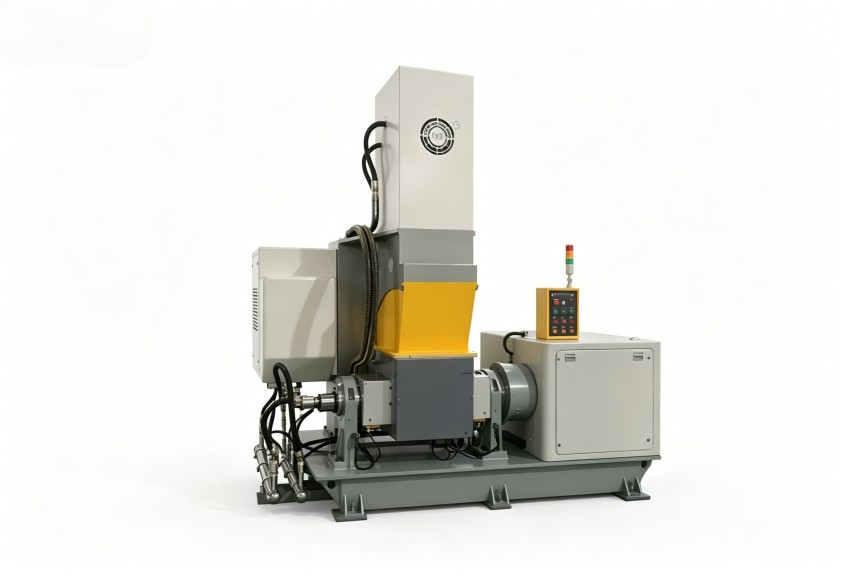
传动功率与扭矩储备是否充足? 这是最核心的匹配性问题。轮胎胶料,特别是胎面胶、基部胶等,配方中炭黑、油料填充量高,混炼过程扭矩峰值大且频繁。如果传动系统的设计功率余量不足,或电机、减速机的额定扭矩长期运行在临界点,传动部件将持续承受接近极限的应力,疲劳寿命必然缩短。维修时若仅更换损坏件,而不评估动力源头是否“力不从心”,问题很快会复发。对于江门地区一些产能升级后的生产线,这一点尤需审视。
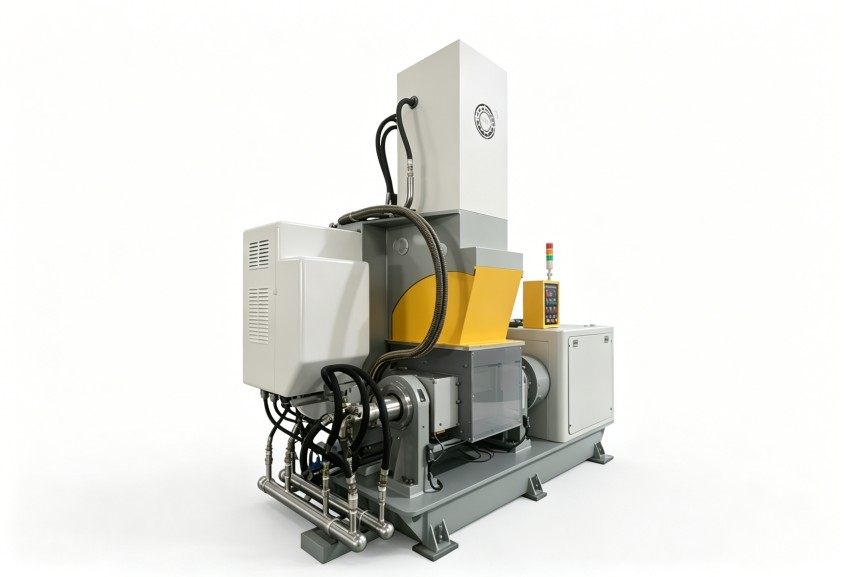
转子结构与传动系统的耦合设计:密炼机的转子(如啮合型、剪切型)在混炼时产生复杂的非线性载荷。优秀的传动系统设计会充分考虑这种载荷特性,通过齿轮的修形技术、轴系的刚度与阻尼优化来平顺传递动力,吸收冲击。若传动系统为通用化设计,未针对高扭矩冲击的轮胎胶料混炼工况进行特殊强化,其关键连接部位(如花键轴、胀紧套)就容易成为薄弱点,率先出现磨损或松动。
即使设备配置合理,不当的工艺操作同样是传动系统的“隐形杀手”。维修方案的制定,必须包含对操作规范的审视与修正。
填充系数与投料顺序的影响:超负荷填充是导致传动系统瞬时过载的最常见原因。过量的生胶、炭黑一次性投入,会瞬间将混炼扭矩推至极高值,对齿轮和轴承造成冲击。同样,不合理的投料顺序(如大比重填料过早加入)也可能导致扭矩剧烈波动。这种反复的冲击载荷会显著降低传动部件的疲劳强度。
温度控制与润滑管理的关联:传动系统,特别是减速箱,有其理想的工作温度范围。在江门地区夏季高温环境下,若设备冷却系统效率不足或车间通风不良,可能导致油温过高,润滑油粘度下降,油膜强度不够,无法有效隔离金属表面,加剧齿轮和轴承的磨损。此外,定期、定质、定量的润滑维护是传动系统的生命线,任何懈怠都等同于主动缩短设备寿命。
面对传动系统故障,一刀切的“大修”或“小补”都可能不经济。建议建立基于严重程度的分级决策路径。
最终的维修决策,应置于更长远的设备健康管理框架下考量。一次高质量的维修,其价值不仅在于解决当前故障,更在于为后续的稳定运行奠定更坚实的基础。这意味着在维修过程中,同步评估并改善润滑系统的可靠性、监测手段的完备性,甚至考虑对薄弱环节进行局部强化改造。
对于在江门运营的轮胎企业而言,选择具备深厚行业know-how的合作伙伴进行维修评估至关重要。他们不仅能准确判断故障根源,更能理解轮胎胶料混炼的工艺特点,从而提供既治标又治本的维修方案与后续预防建议。
如需结合您的具体胶种配方、产能要求和生产工况评估传动系统维修或优化方案,可与利拿实业技术团队进一步沟通。

 18046916153
